
In Galvanik- und Oberflächentechnikbetrieben entstehen Terminkonflikte häufig nicht durch schlechte Abstimmung, sondern durch Zusagen ohne aktuelle Sicht auf die Engpasskapazität.
In einem Galvanikbetrieb ist die Kapazität keine Verhandlungsfrage. Ein Gestell hat eine Fläche, ein Bad eine Taktzeit und eine Trommel ein Volumen. Die Anlage lässt sich nicht überreden.
Der Vertrieb arbeitet unter anderen Bedingungen. Der Kunde fragt nach einem Termin, der Wettbewerb ist einen Anruf entfernt und ein „Nein“ kann die gesamte Serie kosten. Aus diesen beiden Realitäten entsteht ein Zielkonflikt: Termine werden zugesagt, die die Anlage zu diesem Zeitpunkt nicht hergibt. Die Produktion sortiert anschließend um, priorisiert nach Reklamationsdruck oder organisiert Sonderschichten.
Viele Betriebe behandeln das als Kommunikationsproblem. Die eigentliche Ursache liegt jedoch meist tiefer: Im Moment der Zusage ist nicht sichtbar, welche Kapazität noch frei ist, und es fehlt eine Regel, was bei knapper Belegung gilt.
Das Problem: zugesagt wird ohne Kenntnis der Belegung
Der Ablauf ist oft identisch. Eine Anfrage kommt herein. Der Vertrieb prüft technische Machbarkeit und Preis. Beim Termin greift er auf Erfahrungswerte zurück: Zwei Wochen sind normalerweise machbar.
Diese Erfahrung stammt aus einem durchschnittlich belegten Betrieb. Sie gilt nicht zwingend für den konkreten Dienstag, an dem drei Großserien im Zulauf sind, ein Gleichrichter gewartet wird und eine Charge nachbehandelt werden muss. Der Auftrag wird bestätigt, die Produktion erfährt erst danach davon.
Ab diesem Punkt bleiben nur ungünstige Optionen: umsortieren und andere Termine gefährden, eine Sonderschicht fahren oder den Kunden nachträglich informieren. Jede Variante kostet Geld oder Vertrauen. Trotzdem können viele Betriebe nicht beziffern, wie viele Aufträge nachträglich umgeplant wurden und welche Folgeverspätungen dadurch entstanden.
Warum der Zielkonflikt strukturell entsteht
Die Belegung ist bei der Zusage nicht sichtbar
Ohne eine einfache und aktuelle Darstellung belegter und freier Kapazität kann der Vertrieb nur schätzen. Er handelt nicht leichtfertig, sondern mit unzureichender Information.
Für den Konfliktfall gibt es keine Regel
Wenn nicht festgelegt ist, wer bei knapper Kapazität entscheidet und nach welchen Kriterien priorisiert wird, entscheidet faktisch derjenige, der zuerst zusagt.
Vertrieb und Produktion verfolgen gegenläufige Ziele
Der Vertrieb wird am Auftragseingang gemessen, die Produktion an Auslastung und Kosten. Beide Bereiche handeln rational im Sinne ihrer Kennzahl. Der Konflikt ist damit in die Zielstruktur eingebaut.
Kapazität wird als Menge statt als Zeit betrachtet
In der Galvanik ist die relevante Größe häufig nicht „Kilogramm pro Monat“, sondern die Belegung der Engpassanlage in Stunden je Verfahren. Eine reine Monatsmengenplanung macht kurzfristige Wochenengpässe nicht sichtbar.
Rüst- und Nebenzeiten fehlen
Verfahrenswechsel, Elektrolytpflege, Analysen, Nachbehandlung, Reinigung und Wartung belegen reale Anlagenzeit. Werden diese Zeiten nicht eingeplant, erscheint die Anlage freier, als sie tatsächlich ist.
Umplanungen bleiben unsichtbar
Ohne wiederkehrenden Abstimmungstermin findet Koordination erst im Konfliktfall statt. Werden umgeplante Aufträge zudem nicht gezählt, fehlt die Grundlage, um Aufwand und Folgewirkungen zu bewerten.
Eine Kapazitätsregel ersetzt viele Einzelfalldiskussionen
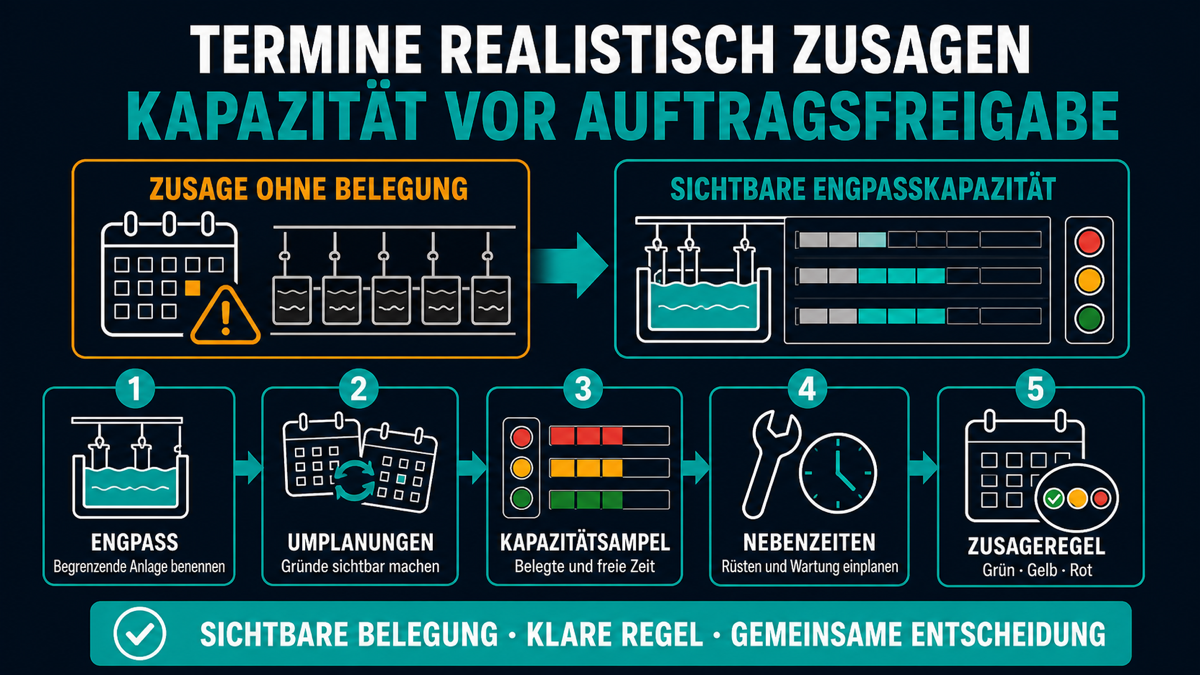
- Den Engpass benennen: Klären Sie, welche Anlage, welches Bad oder welcher Verfahrensschritt tatsächlich begrenzt. Häufig sind es ein oder zwei Stellen, nicht der gesamte Betrieb.
- Vier Wochen lang Umplanungen zählen: Erfassen Sie Auftrag, Grund der Umplanung und die dadurch betroffenen Aufträge. So wird der bislang unsichtbare Aufwand greifbar.
- Eine einfache Kapazitätsampel einführen: Stellen Sie je Woche belegte, verfügbare und freie Stunden der Engpassanlage dar. Ein Tabellenblatt genügt; Aktualität ist wichtiger als Minutengenauigkeit.
- Rüst- und Nebenzeiten einrechnen: Verfahrenswechsel, Analysen, Elektrolytpflege, Reinigung und Wartung sind als echte Belegung zu führen.
- Terminzusagen an drei Klassen binden: Grün bedeutet Standardtermin und direkte Zusage durch den Vertrieb. Gelb erfordert die Rückfrage in der Produktion. Rot wird nur mit ausdrücklicher Entscheidung über die Verdrängung freigegeben.
- Priorisierungskriterien vorher festlegen: Mögliche Kriterien sind Zusagedatum, Kundenbedeutung, Vertragsstrafe und Folgeaufwand einer Verschiebung.
- Einen kurzen wöchentlichen Termin etablieren: Vertrieb, Produktion und Arbeitsvorbereitung prüfen für 15 bis 30 Minuten die Belegung der nächsten drei Wochen, kritische Aufträge und notwendige Entscheidungen.
- Eine gemeinsame Kennzahl verwenden: Die Termintreue gegenüber der Erstzusage richtet beide Bereiche auf dasselbe Kundenergebnis aus.
- Realistische Zusagen als Vertriebsargument nutzen: Ein belastbarer Termin in drei Wochen kann für Kunden wertvoller sein als ein unsicherer Termin in zehn Tagen. Dafür braucht der Vertrieb die Rückendeckung der Geschäftsführung.
Praxisbeispiel aus der Oberflächentechnik
Das folgende anonymisierte Beispiel beschreibt eine typische Ausgangslage. Ein Lohnbeschichter mit rund 60 Mitarbeitenden und mehreren Verfahren litt unter wiederkehrenden Terminüberschreitungen. Die Geschäftsführung vermutete zu geringe Kapazität und prüfte eine zusätzliche Anlage.
Vier Wochen lang wurde erfasst, welche Aufträge umgeplant wurden und warum. Die Anlagen waren im Durchschnitt nicht vollständig ausgelastet. Das Problem lag in der Verteilung: Einzelne Wochen waren deutlich überlastet, während in anderen Leerlauf entstand. Terminzusagen wurden ohne Sicht auf die konkrete Belegung gegeben.
Zudem fehlten Verfahrenswechsel und Analysezeiten in der Planung. Nach ihrer Berücksichtigung war die Engpassanlage in kritischen Wochen stärker belegt als angenommen. Der Betrieb führte deshalb eine wöchentliche Kapazitätsübersicht, die Ampelregel und einen zwanzigminütigen Abstimmungstermin am Montag ein. Die Zahl der Umplanungen ging deutlich zurück, die Termintreue stieg und die zusätzliche Anlage wurde nicht beschafft.
Die zentrale Erkenntnis: Es fehlte nicht grundsätzlich an Kapazität. Es fehlte die Information im Moment der Zusage.
Fazit: Die Zusage braucht eine belastbare Entscheidungsgrundlage
Der Konflikt zwischen Vertrieb und Produktion ist bei harter Anlagenkapazität selten ein reines Verhaltensproblem. Er entsteht, wenn zugesagt wird, ohne die Belegung des Engpasses zu kennen.
Wirksam sind deshalb eine sichtbare Belegung, eine klare Freigaberegel und ein fester gemeinsamer Entscheidungstermin. Der Einstieg kann mit einem Tabellenblatt und einem kurzen Wochenrhythmus gelingen. Eine Kapazitätsregel schränkt den Vertrieb nicht ein. Sie macht transparent, dass jede Zusage bei knapper Kapazität eine Entscheidung gegen etwas anderes ist.
Häufige Fragen zur Auftragsannahme und Kapazität
Wie genau muss eine Kapazitätsübersicht sein?
Für den Einstieg genügt häufig eine Wochen- und Stundenebene für die Engpassanlage. Aktualität ist wichtiger als übermäßige Detailtiefe.
Ist dafür ein Planungssystem erforderlich?
Nein. Der Einstieg funktioniert mit einer Tabelle. Ein spezialisiertes Planungswerkzeug wird sinnvoll, wenn Regeln, Verantwortlichkeiten und Datenpflege bereits stabil funktionieren.
Verliert man mit realistischen Terminen Aufträge?
Das kann in einzelnen Fällen passieren. Verlässliche Termine sind für industrielle Kunden jedoch häufig ein wichtiges Vergabekriterium. Entscheidend ist, dass die Geschäftsführung die vereinbarte Regel trägt.
Wer entscheidet bei knapper Kapazität?
Die Entscheidung gehört dorthin, wo die wirtschaftlichen Folgen der Verdrängung überblickt werden. In kleineren Betrieben ist das häufig die Geschäftsführung. Die Kriterien sollten vor dem Konfliktfall feststehen.
Warum müssen Rüst- und Nebenzeiten eingeplant werden?
Weil sie den Engpass real belegen. Ohne sie ist die Kapazitätsplanung systematisch zu optimistisch.
Welche gemeinsame Kennzahl eignet sich?
Die Termintreue gegenüber der ursprünglich zugesagten Lieferwoche ist für Vertrieb und Produktion beeinflussbar und für den Kunden relevant.
Lassen Sie uns gemeinsam prüfen, wo Ihre Termine kippen
Sie möchten wissen, wie viele Aufträge nachträglich umgeplant werden und welche Anlage tatsächlich begrenzt? Optivara unterstützt Sie bei der Analyse Ihrer Auftragsannahme und Kapazitätssteuerung.
Quellenverzeichnis
- DIN EN ISO 9001:2015: Qualitätsmanagementsysteme – Anforderungen, insbesondere Abschnitte 8.2.2 und 8.2.3.
- Goldratt, Eliyahu M.; Cox, Jeff (1984): The Goal: A Process of Ongoing Improvement. North River Press.
- Hopp, Wallace J.; Spearman, Mark L. (2011): Factory Physics, 3. Auflage. McGraw-Hill.
- Wight, Oliver W. (1984): Manufacturing Resource Planning: MRP II. Oliver Wight Limited Publications.
Hinweis: Der Beitrag beschreibt betriebliche Steuerungsprinzipien und enthält keine rechtliche oder vertragliche Beratung. Vereinbarungen zu Lieferterminen, Vertragsstrafen und Haftung sind rechtlich zu prüfen. Das Praxisbeispiel ist anonymisiert; Größenangaben dienen der Veranschaulichung.