
Einleitung
In der Präzisionszerspanung gibt es eine Situation, die viele Fertigungsleiter kennen und die sich nicht auflösen lässt.
Ein Merkmal liegt an der Toleranzgrenze. Der Werker misst nach und erhält einen Wert innerhalb der Toleranz. Der Prüfer misst dasselbe Teil und erhält einen Wert außerhalb. Der Kunde misst nach der Anlieferung und beanstandet.
Alle drei haben korrekt gemessen. Alle drei haben unterschiedliche Ergebnisse.
Die üblichen Reaktionen darauf sind zwei: Man erhöht den Prüfumfang, oder man engt die internen Grenzen ein und produziert vorsorglich in der Mitte der Toleranz. Beides kostet Geld, und beides löst das Problem nicht.
Denn die Ursache liegt nicht im Fertigungsprozess. Sie liegt im Messprozess.
Bei engen Toleranzen ist die Streuung der Messung kein Randeffekt. Sie kann einen erheblichen Teil der Toleranz beanspruchen – und damit den Spielraum, den der Fertigungsprozess eigentlich hätte.
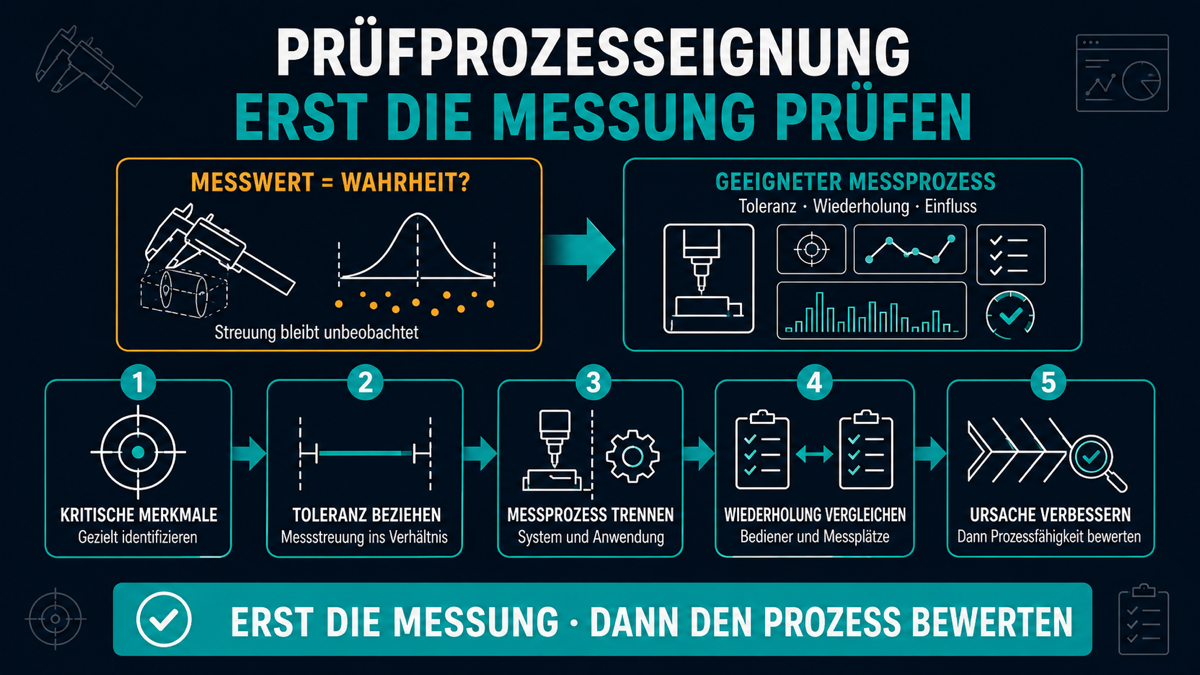
Das Problem: Der Messwert wird als Wahrheit behandelt
In fast jedem Fertigungsbetrieb gilt die Kalibrierung als Nachweis für die Verlässlichkeit einer Messung. Das Messmittel ist kalibriert, der Kalibrierschein liegt vor, die Frist ist eingehalten.
Das ist notwendig – aber es beantwortet eine andere Frage.
Die Kalibrierung sagt etwas über das Messmittel unter Laborbedingungen. Sie sagt nichts über den Messprozess in der Fertigung: mit diesem Bediener, dieser Aufnahme, dieser Werkstückgeometrie, dieser Temperatur, diesem Ablauf.
Genau diese Kombination entscheidet über die tatsächliche Streuung. Und sie ist regelmäßig größer als angenommen.
Woran erkennt man, dass der Messprozess Teil des Problems ist?
- Wiederholte Messungen desselben Merkmals am selben Teil weichen voneinander ab.
- Verschiedene Personen erhalten unterschiedliche Werte.
- Grenzwertige Teile werden je nach Prüfer freigegeben oder gesperrt.
- Der Kunde beanstandet Teile, die intern innerhalb der Toleranz lagen.
- Der Prozess erscheint fähig, aber der Ausschuss bleibt hoch.
- Nach einer Reklamation wird nachgemessen – und das Merkmal ist plötzlich in Ordnung.
Auffällig ist dabei: Kaum ein Lohnfertiger kann sagen, welchen Anteil der Toleranz seine Messung bei den kritischen Merkmalen beansprucht. Ohne diese Zahl ist keine Aussage über die Prozessfähigkeit belastbar.
Ursachen: Warum der Messprozess unbeobachtet bleibt
Kalibrierung wird mit Eignung verwechselt
Ein kalibriertes Messmittel ist rückführbar. Ob es für eine bestimmte Toleranz geeignet ist, ist eine separate Frage.
Die Eignung wird nicht auf die Toleranz bezogen
Ein Messschieber kann für ein Merkmal völlig ausreichend und für ein anderes unbrauchbar sein. Eignung ist keine Eigenschaft des Geräts, sondern eine Beziehung zwischen Gerät, Verfahren und Toleranz.
Der Bediener ist nicht Teil der Betrachtung
Aufnahme des Teils, Antastkraft, Ablesung, Position der Messung: Diese Einflüsse gehören zum Messprozess und werden bei einer Geräteprüfung nicht erfasst.
Umgebungseinflüsse werden ignoriert
Bei engen Toleranzen sind Temperatur und Werkstücktemperatur relevante Größen. Ein Teil direkt aus der Bearbeitung zu messen, erzeugt einen systematischen Fehler.
Kundenanforderungen werden erfüllt, aber nicht verstanden
Erstbemusterungen und Prüfpläne verlangen häufig Eignungsnachweise. Werden sie erstellt, um eine Forderung zu erfüllen, entsteht ein Dokument – aber keine Erkenntnis für die eigene Fertigung.
Ausschuss wird der Maschine zugeordnet
Wenn ein Teil als außerhalb der Toleranz gemessen wird, gilt der Prozess als Ursache. Die Möglichkeit, dass die Messung falsch war, wird selten geprüft.
Der Aufwand wird überschätzt
Eine vollständige Unsicherheitsbetrachtung nach VDA 5 wirkt aufwendig. Für den Einstieg genügt jedoch eine Untersuchung an den wenigen wirklich kritischen Merkmalen.
Lösungsansätze: Erst die Messung, dann den Prozess
1. Die kritischen Merkmale identifizieren
Nicht alle Merkmale sind relevant. Kritisch sind jene mit engen Toleranzen, hohen Ausschussanteilen, Reklamationshistorie oder Kundenkennzeichnung als besonderes Merkmal. In der Regel sind das je Bauteil wenige.
2. Die Toleranz ins Verhältnis setzen
Für jedes kritische Merkmal wird geprüft, welchen Anteil der Toleranz die Streuung der Messung beansprucht. Genau darauf zielen die Kennwerte der Prüfprozesseignung.
3. Messsystem und Messprozess trennen
Die einschlägigen Regelwerke unterscheiden zwei Ebenen: die Eignung des Messsystems unter definierten Bedingungen und die Eignung des gesamten Messprozesses unter Fertigungsbedingungen. Nach VDA Band 5 gelten hierfür Kennwerte, für die üblicherweise Grenzwerte von höchstens 15 Prozent für das Messsystem und höchstens 30 Prozent für den Messprozess herangezogen werden – jeweils bezogen auf die Toleranz.
4. Eine Wiederhol- und Vergleichsuntersuchung durchführen
Der praktikable Einstieg: mehrere Teile, mehrere Prüfer, mehrere Wiederholungen, verdeckte Reihenfolge. Diese Untersuchung – in der AIAG-Systematik als Wiederhol- und Vergleichspräzision geführt – zeigt innerhalb eines Tages, ob ein Messprozess für ein Merkmal taugt.
5. Die Einflussgrößen bewerten, nicht nur die Wiederholung
Zur Messunsicherheit gehören neben der Wiederholstreuung unter anderem die Unsicherheit des Normals, Auflösung, Linearität, Temperatur und die Aufnahme des Werkstücks. VDA 5 und ISO 22514-7 verbinden diese Betrachtung mit dem Unsicherheitskonzept nach GUM.
6. Bei fehlender Eignung an der Ursache ansetzen
Mögliche Maßnahmen, in dieser Reihenfolge:
- Messverfahren ändern (anderes Verfahren, andere Aufnahme, andere Antastung)
- Messmittel mit besserer Auflösung und geringerer Unsicherheit einsetzen
- Ablauf standardisieren und Bediener einweisen
- Umgebungsbedingungen definieren (Temperierzeit, Messraum)
- Merkmal gemeinsam mit dem Kunden auf Sinnhaftigkeit der Toleranz prüfen
Der letzte Punkt wird selten genutzt und ist häufig der wirtschaftlichste: Nicht jede eng tolerierte Angabe auf einer Zeichnung ist funktional erforderlich.
7. Erst danach über Prozessfähigkeit sprechen
Ein Fähigkeitsindex, der auf einem nicht geeigneten Messprozess beruht, ist keine belastbare Aussage. Er kann den Prozess zu gut oder zu schlecht darstellen – beides führt zu falschen Entscheidungen.
8. Ergebnisse im Prüfplan hinterlegen
Zu jedem kritischen Merkmal gehören das festgelegte Messverfahren, das Messmittel, die Bedingungen und der Eignungsnachweis. Damit ist die Prüfung reproduzierbar – und im Audit belegbar.
9. Die Eignung bei Änderungen erneut prüfen
Neues Messmittel, neue Aufnahme, neuer Fertigungsort, geänderte Toleranz: Jede dieser Änderungen kann die Eignung aufheben.
10. Reklamationen mit dieser Frage beginnen
Bei jeder Maßabweichung lautet die erste Prüfung: Ist der Messprozess für dieses Merkmal geeignet, und wurde nach dem festgelegten Verfahren gemessen? Erst danach wird der Fertigungsprozess untersucht. Diese Reihenfolge spart in vielen Fällen die aufwendigere Analyse.
Praxisbeispiel: Ein typischer Fall aus der Präzisionszerspanung
Das folgende Beispiel ist anonymisiert und beschreibt eine typische Ausgangslage.
Ein CNC-Lohnfertiger mit rund 55 Mitarbeitenden fertigte Präzisionsteile für den Maschinenbau. Bei einer Bauteilfamilie mit einem eng tolerierten Durchmessermerkmal lag der Ausschussanteil dauerhaft hoch. Zusätzlich gab es wiederkehrende Diskussionen mit dem Kunden über grenzwertige Teile.
Die Fertigungsleitung vermutete ein Maschinen- oder Werkzeugproblem und plante die Beschaffung einer neueren Maschine.
Zunächst wurde der Messprozess untersucht. Zehn Teile wurden von drei Prüfern in verdeckter Reihenfolge jeweils dreimal gemessen.
Das Ergebnis war eindeutig: Die Streuung der Messung beanspruchte einen erheblichen Teil der Toleranz. Ein wesentlicher Anteil davon entfiel nicht auf das Messmittel, sondern auf die Aufnahme des Werkstücks – die Teile wurden nicht reproduzierbar positioniert. Ein zweiter Anteil entstand dadurch, dass Teile teilweise direkt nach der Bearbeitung gemessen wurden, ohne Temperierzeit.
Damit war die interne Freigabeentscheidung bei grenzwertigen Teilen praktisch zufällig – in beide Richtungen.
Der Betrieb änderte die Aufnahme für dieses Merkmal, legte eine Temperierzeit fest, standardisierte den Messablauf schriftlich und wies die Prüfer ein. Anschließend wurde die Untersuchung wiederholt und die Eignung nachgewiesen. Erst danach wurde die Prozessfähigkeit neu bewertet.
Der Ausschussanteil sank deutlich. Die Diskussionen mit dem Kunden über grenzwertige Teile hörten auf, weil beide Seiten dieselben Werte erhielten. Die geplante Maschineninvestition wurde zurückgestellt.
Die Erkenntnis daraus: Der Prozess war besser als sein Ruf. Die Messung war schlechter.
Fazit
Bei engen Toleranzen ist die Messung Teil des Prozesses – nicht seine Beobachtung von außen.
Wer den Anteil der Messstreuung an der Toleranz nicht kennt, kann keine belastbare Aussage über Prozessfähigkeit treffen und keine Ursache von Ausschuss sicher zuordnen. Beide Fehlentscheidungen sind teuer: Man investiert in Maschinen, die nicht das Problem sind, oder man engt Grenzen ein und verschenkt Fertigungsspielraum.
Der Einstieg ist überschaubar. Die wenigen kritischen Merkmale identifizieren, eine Wiederhol- und Vergleichsuntersuchung durchführen, das Ergebnis auf die Toleranz beziehen. Ein Tag Aufwand je Merkmalsfamilie.
Und wenn der Messprozess nicht geeignet ist, ist das keine schlechte Nachricht. Es ist die erste belastbare Erklärung für ein Problem, das bisher der Maschine zugeschrieben wurde.
Häufige Fragen (FAQ)
Reicht ein Kalibrierschein als Eignungsnachweis?
Nein. Die Kalibrierung sichert die Rückführbarkeit des Messmittels. Die Eignung bezieht sich auf den gesamten Messprozess in Relation zur Toleranz des Merkmals.
Welche Grenzwerte gelten für die Prüfprozesseignung?
Nach VDA Band 5 wird üblicherweise ein Kennwert von höchstens 15 Prozent für das Messsystem und höchstens 30 Prozent für den Messprozess herangezogen, jeweils bezogen auf die Toleranz. Abweichende Anforderungen können kundenseitig vereinbart sein.
Was unterscheidet VDA 5 von AIAG MSA?
Die AIAG-Systematik stellt die klassischen statistischen Kennzahlen der Messsystemanalyse in den Vordergrund, insbesondere Wiederhol- und Vergleichspräzision, Bias, Linearität und Stabilität. VDA Band 5 betrachtet zusätzlich das gesamte Unsicherheitsbudget des Messprozesses und verbindet dies mit dem Unsicherheitskonzept nach GUM. ISO 22514-7 führt beide Sichtweisen zusammen.
Muss die Eignung für alle Merkmale nachgewiesen werden?
In der Praxis wird auf die kritischen Merkmale abgestellt: enge Toleranz, Reklamationshistorie, besondere Merkmale nach Kundenvorgabe. Kundenspezifische Anforderungen können weitergehen.
Was tun, wenn der Messprozess nicht geeignet ist?
Zuerst Verfahren, Aufnahme und Bedingungen verändern, dann das Messmittel, dann den Ablauf standardisieren. Zusätzlich lohnt die Prüfung mit dem Kunden, ob die Toleranz funktional erforderlich ist.
Wann ist eine Wiederholung der Untersuchung nötig?
Bei Wechsel des Messmittels, der Aufnahme oder des Fertigungsorts, bei geänderter Toleranz und bei auffälligen Reklamationen zu diesem Merkmal.
Lassen Sie uns gemeinsam prüfen, wie viel Toleranz Ihre Messung beansprucht
Sie möchten wissen, ob Ihr Ausschuss bei kritischen Merkmalen aus der Fertigung oder aus der Messung kommt? Wir unterstützen Sie gerne bei der Untersuchung Ihrer Prüfprozesse und der Bewertung Ihrer Prozessfähigkeit.
Quellenverzeichnis
- Verband der Automobilindustrie (VDA): VDA Band 5 – Prüfprozesseignung. Eignung von Messsystemen, Eignung von Mess- und Prüfprozessen, Erweiterte Messunsicherheit, Konformitätsbewertung. Berlin: VDA.
- DIN ISO 22514-7: Statistische Verfahren im Prozessmanagement – Fähigkeit und Leistung – Teil 7: Fähigkeit von Messprozessen. Berlin: Beuth Verlag.
- Automotive Industry Action Group (AIAG): Measurement Systems Analysis (MSA) Reference Manual. Southfield: AIAG.
- JCGM 100:2008: Evaluation of measurement data – Guide to the expression of uncertainty in measurement (GUM). Joint Committee for Guides in Metrology. https://www.bipm.org
- Dietrich, Edgar; Radeck, Michael: Prüfprozesseignung nach VDA 5 und ISO 22514-7. München: Carl Hanser Verlag.
- DIN EN ISO 9001:2015: Qualitätsmanagementsysteme – Anforderungen, Abschnitt 7.1.5 (Ressourcen zur Überwachung und Messung). Berlin: Beuth Verlag.
Hinweise: Die genannten Grenzwerte sind die in VDA Band 5 üblicherweise herangezogenen Orientierungswerte; maßgeblich sind die jeweils gültige Regelwerksfassung und abweichende Kundenvorgaben. Der Beitrag ersetzt keine messtechnische Einzelfallbewertung. Das Praxisbeispiel ist anonymisiert und beschreibt eine typische Ausgangslage.