
Warum CNC-Lohnfertiger zuerst die Eignung ihres Messprozesses klären sollten, bevor sie Werkzeug oder Offset verändern
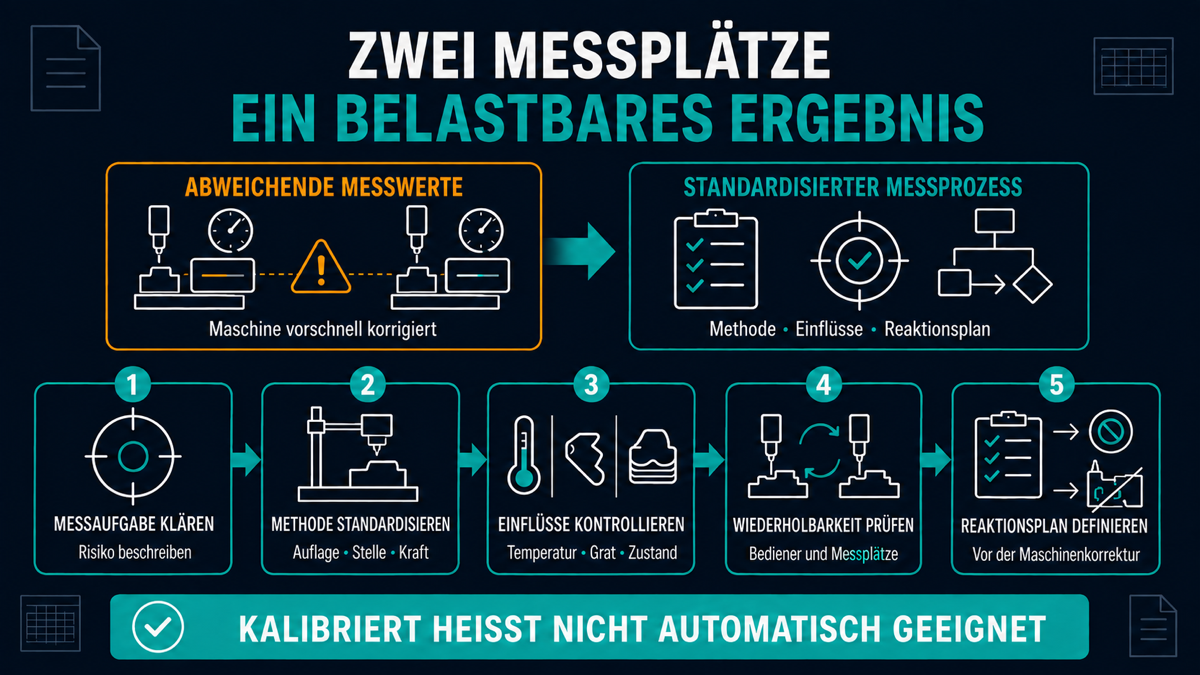
Ein Merkmal liegt an Messplatz A innerhalb der Toleranz und an Messplatz B außerhalb. Die Fertigung reagiert mit einer Offset-Korrektur. Später zeigt sich: Nicht der Prozess, sondern Messmethode, Aufspannung oder Temperatur beeinflussten das Ergebnis.
Messdaten steuern Freigabe, Nacharbeit und Maschinenkorrektur. Sind sie nicht ausreichend verlässlich, kann Qualitätsmanagement den Prozess unbeabsichtigt in die falsche Richtung regeln.
Kalibriert bedeutet nicht automatisch geeignet
Ein Messmittel kann kalibriert sein und für ein bestimmtes Merkmal, eine Aufspannung oder Umgebungsbedingung trotzdem ungeeignet eingesetzt werden. Vertrauen entsteht erst durch den gesamten Messprozess aus Mittel, Methode, Person, Teil und Umgebung.
- Messanweisungen lassen Auflage, Messkraft oder Messstelle offen.
- Warme Teile werden mit Referenzen bei anderer Temperatur verglichen.
- Mehrere Messplätze nutzen unterschiedliche Programme oder Spannmittel.
- Bei Abweichungen wird sofort der Fertigungsprozess korrigiert.
- Wiederholmessungen werden solange durchgeführt, bis ein erwarteter Wert erscheint.
Den Messprozess vor der Maschinenkorrektur prüfen
ISO 10012:2026 beschreibt Anforderungen an ein Messmanagementsystem, das Vertrauen in die Gültigkeit und Zuverlässigkeit von Messergebnissen schaffen soll. Für den Shopfloor bedeutet das einen risikobasierten Blick auf die Eignung des Messprozesses.
- Messaufgabe und Entscheidungsrisiko klar beschreiben.
- Messmethode einschließlich Auflage, Messstelle, Kraft und Vorbereitung standardisieren.
- Messmittel, Software, Spannmittel und Referenzen eindeutig zuordnen.
- Einflüsse aus Temperatur, Verschmutzung, Grat und Teilzustand kontrollieren.
- Wiederholbarkeit und Unterschiede zwischen Bedienern oder Messplätzen untersuchen.
- Reaktionsplan definieren, bevor eine Maschine aufgrund eines Grenzfalls korrigiert wird.
| Einfluss | Typisches Signal | Prüfung |
|---|---|---|
| Methode | Wert ändert sich mit Auflage oder Messstelle | Messanweisung und Vergleichsmessung |
| Umgebung | Abweichung hängt von Teiltemperatur ab | Akklimatisierung und Temperaturbezug |
| Messplatz | Systematischer Unterschied zwischen Geräten | Referenzteil und Programmvergleich |
| Bedienung | Streuung zwischen Personen | Standard, Training und Wiederholstudie |
Ein fiktives Praxisbeispiel
Ein fiktiver CNC-Betrieb wählt ein kritisches Merkmal und drei Messplätze. Mit denselben Referenz- und Serienteilen werden Methode, Temperatur und Bedienereinfluss untersucht. Das Team entdeckt unterschiedliche Auflagen und ein abweichendes Messprogramm. Erst nach Standardisierung wird die Prozessstreuung neu bewertet. Maschinenkorrekturen basieren anschließend auf einem definierten Reaktionsplan.
Keine Universalstudie: Art und Umfang einer Messsystemanalyse müssen zum Merkmal, Risiko und Entscheidungszweck passen. Normen, Kundenforderungen und branchenspezifische Verfahren sind fachkundig zu berücksichtigen.
Woran Fortschritt erkennbar wird
- Messprozesse mit dokumentierter Eignungsbewertung
- Wiederholmessungen und Messplatzkonflikte je Merkmal
- Maschinenkorrekturen aufgrund später widerlegter Messwerte
- Streuung unter Wiederhol- und Vergleichsbedingungen
- Abweichungen von standardisierten Messbedingungen
Kennzahlen sind Steuerungshilfen, keine Ergebnisgarantie. Definition, Datenqualität und betrieblicher Kontext müssen vor einem Vergleich geklärt werden.
Typische Fehlstarts
- Kalibrierstatus als alleinigen Eignungsnachweis betrachten.
- Messdaten ohne Temperatur- und Methodenkontext vergleichen.
- Messsystemstudien als reine Formularpflicht behandeln.
Fazit
Ein unzuverlässiger Messprozess erzeugt falsche Sicherheit und unnötige Maschinenkorrekturen. Wer Messaufgabe, Methode und Einflussgrößen beherrscht, verbessert nicht nur Prüfqualität, sondern auch die Stabilität der Fertigung.
FAQ
Reicht eine gültige Kalibrierung?
Nein. Kalibrierung ist wichtig, beantwortet aber nicht allein, ob das Messsystem für die konkrete Aufgabe ausreichend geeignet ist.
Müssen wir jedes Merkmal vollständig untersuchen?
Der Umfang sollte risikobasiert erfolgen. Kritische, enge oder häufig konfliktbehaftete Merkmale haben höhere Priorität.
Was tun bei einem Grenzfall?
Definieren Sie vorab einen Reaktionsplan, der Wiederholprüfung, Referenzmessung, Sperrung und Entscheidungsverantwortung regelt.
Nächster sinnvoller Schritt
Wählen Sie ein Merkmal mit wiederkehrenden Messkonflikten. Vergleichen Sie Methode, Temperatur, Aufspannung, Messprogramm und Bedienereinfluss, bevor weitere Prozesskorrekturen vorgenommen werden.
Quellen und fachliche Grundlage
- ISO 10012:2026 – Anforderungen an Messmanagementsysteme
- ISO 9001:2015 – Qualitätsmanagementsysteme
- NIST – Metrology und Messwissenschaft
Redaktioneller Hinweis: Der Beitrag bietet fachliche Orientierung. Fiktive Beispiele und mögliche Kennzahlen sind keine Ergebnisgarantie. Maßnahmen sind anhand des konkreten Betriebs, der Datenlage und der geltenden Anforderungen zu bewerten.