
Einleitung
Für Stahl- und Metallbaubetriebe, die tragende Bauteile herstellen, ist die werkseigene Produktionskontrolle nach EN 1090-1 keine freiwillige Übung. Seit dem Ende der Koexistenzphase am 30. Juni 2014 ist sie Voraussetzung dafür, solche Bauteile mit CE-Kennzeichnung in Verkehr zu bringen – auf Grundlage der Bauproduktenverordnung (EU) Nr. 305/2011.
Die Zertifizierung ist in den meisten Betrieben vorhanden. Das Handbuch existiert, die Schweißaufsicht ist benannt, die Verfahrensprüfungen liegen vor.
Und trotzdem tritt in Überwachungsaudits regelmäßig derselbe Befund auf: Eine Schweißerprüfungsbescheinigung war zum Zeitpunkt der Fertigung nicht mehr gültig.
Nicht, weil der Schweißer nicht qualifiziert gewesen wäre. Sondern weil eine Bestätigung fehlt.
Nach ISO 9606-1 ist eine Schweißerprüfung bis zu drei Jahre gültig – aber nur, wenn die Schweißaufsicht oder eine verantwortliche Person des Arbeitgebers alle sechs Monate auf der Bescheinigung bestätigt, dass der Schweißer im Gültigkeitsbereich gearbeitet hat.
Wird diese Bestätigung versäumt, verliert die Bescheinigung ihre Gültigkeit bereits vor dem angegebenen Datum. Und sie kann nach drei Jahren nicht mehr auf dem vereinfachten Weg verlängert werden.
Ein Termin, der übersehen wird, macht damit aus einem qualifizierten Schweißer einen ohne gültigen Nachweis – und aus einem fachlich einwandfreien Bauteil eines, dessen Konformität nicht vollständig belegbar ist.
Das Problem: Qualifikationen werden verwaltet, nicht gesteuert
In den meisten Betrieben liegen die Bescheinigungen in einem Ordner oder einem Ablageordner auf dem Server. Sie werden hervorgeholt, wenn ein Kunde sie verlangt oder ein Audit ansteht.
Was fehlt, ist die Verbindung zum Tagesgeschäft. Erkennbar wird das an typischen Mustern:
- Niemand kann kurzfristig sagen, welche Bescheinigung wann abläuft.
- Die 6-Monats-Bestätigungen werden nachgetragen, wenn sie auffallen – teilweise für mehrere Zeiträume gleichzeitig.
- Bei der Auftragsplanung wird nicht geprüft, ob der eingeplante Schweißer für dieses Verfahren und diesen Werkstoffbereich gültig qualifiziert ist.
- Die Zuordnung von Schweißanweisung zu Bauteil erfolgt mündlich.
- Zusatzwerkstoffe werden verwendet, ohne dass die Charge dokumentiert wird.
- Bei kurzfristigem Personaleinsatz aus Zeitarbeit oder Nachunternehmen ist die Qualifikationslage unklar.
Auffällig ist dabei: Kaum ein Betrieb kann innerhalb von zehn Minuten beantworten, welche Schweißer aktuell für welchen Geltungsbereich gültig qualifiziert sind. Genau diese Frage entscheidet aber darüber, ob ein Auftrag überhaupt normkonform ausgeführt werden kann.
Ursachen: Warum Fristen übersehen werden
Die Frist hängt an einer Person, nicht an einem System
Häufig kennt nur die Schweißaufsicht die Termine. Bei Urlaub, Krankheit oder Personalwechsel ist die Übersicht verloren.
Die 6-Monats-Bestätigung wirkt wie eine Formalität
Sie ist eine Unterschrift auf einem Dokument. Ihre Wirkung – Aufrechterhaltung der Gültigkeit – ist im Alltag nicht sichtbar, ihr Ausfall erst im Audit.
Der Geltungsbereich wird nicht mitgedacht
Eine Bescheinigung gilt nicht allgemein, sondern für definierte Bereiche: Verfahren, Werkstoffgruppe, Erzeugnisform, Abmessungsbereich, Position, Nahtart. Ohne diese Angaben in der Planung wird die Gültigkeit vorausgesetzt, wo sie nicht besteht.
Die Auftragsplanung kennt die Qualifikationen nicht
Disponiert wird nach Verfügbarkeit, nicht nach Qualifikation. Bei mehreren Verfahren und Werkstoffen im Betrieb entstehen dadurch systematisch Lücken.
Die Schweißaufsicht ist neben der Produktion eingesetzt
In Betrieben dieser Größe ist die Schweißaufsicht häufig gleichzeitig Fertigungsleitung oder Meister. Die Norm ISO 14731 beschreibt die Aufgaben der Schweißaufsicht ausführlich – die dafür nötige Zeit ist in vielen Betrieben nicht eingeplant.
Externe Kräfte werden nicht gleich behandelt
Bei Leiharbeit oder Nachunternehmerleistung wird die Qualifikation teilweise nicht mit derselben Sorgfalt geprüft und dokumentiert wie beim eigenen Personal.
Die Ausführungsklasse wird nicht durchgängig berücksichtigt
Mit steigender Ausführungsklasse steigen die Anforderungen an Prüfumfang und Dokumentation. Wird die Klasse nicht früh im Auftrag festgelegt, entstehen später Dokumentationslücken, die nicht mehr schließbar sind.
Die Dokumentation entsteht am Ende
Wird die Fertigungsdokumentation erst zur Abnahme zusammengestellt, fehlen genau die Angaben, die nur während der Fertigung erfasst werden können.
Lösungsansätze: Fristen und Geltungsbereiche steuerbar machen
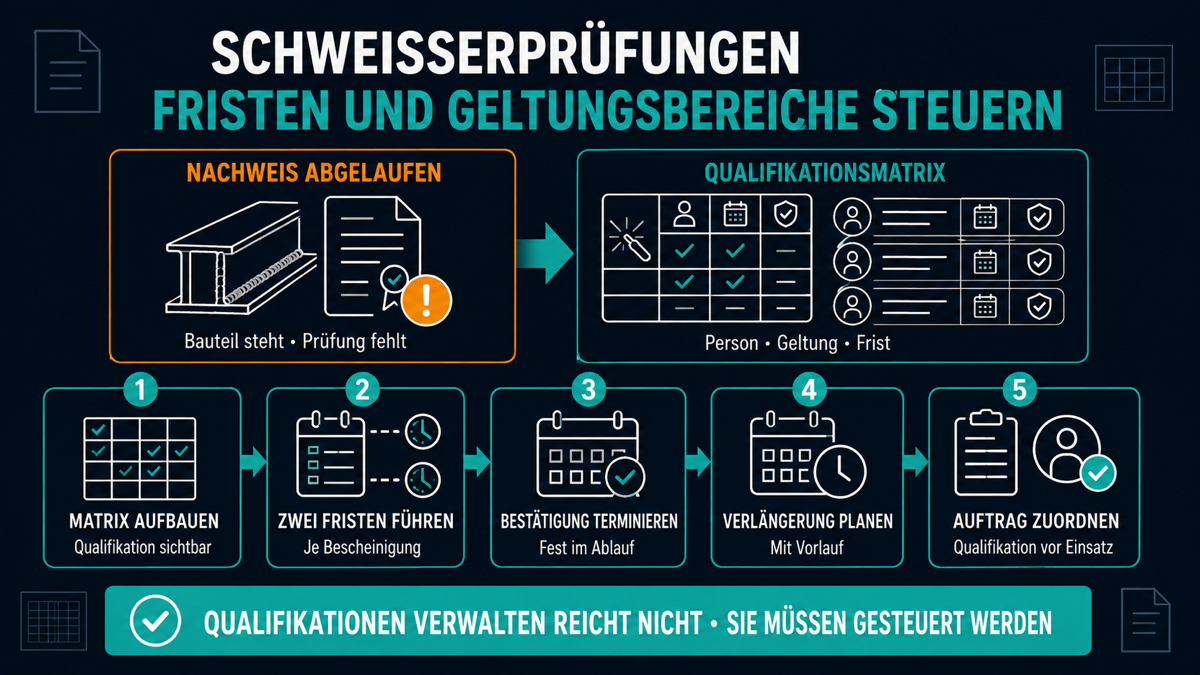
1. Eine Qualifikationsmatrix aufbauen
Eine Übersicht mit einer Zeile je Schweißer und Bescheinigung: Verfahren, Werkstoffgruppe, Erzeugnisform, Abmessungsbereich, Position, Ausstellungsdatum, Ablaufdatum, Datum der letzten 6-Monats-Bestätigung.
Diese Tabelle ist der zentrale Schritt. Sie kostet einen Tag und beantwortet die Frage, die heute nicht beantwortbar ist.
2. Zwei Fristen je Bescheinigung führen
Die 6-Monats-Bestätigung und das Ablaufdatum sind zwei getrennte Termine. Beide gehören mit Vorlauf in einen Wiedervorlagemechanismus – Kalender, Aufgabenliste oder ERP-System, je nach Ausstattung.
3. Die Bestätigung als festen Termin verankern
Ein fester Tag im Halbjahr, an dem alle Bestätigungen erfolgen – nicht anlassbezogen. Das Nachtragen mehrerer Zeiträume auf einmal ist keine Bestätigung im Sinne der Norm.
4. Vorlauf für die Verlängerung einplanen
Vor Ablauf der drei Jahre wird entschieden, auf welchem Weg verlängert wird. Die Norm sieht dafür in Abschnitt 9.3 verschiedene Möglichkeiten vor, unter anderem dokumentierte Prüfergebnisse aus dem laufenden Betrieb oder eine erneute Prüfung. Wer erst nach Ablauf reagiert, hat diese Wahl nicht mehr.
5. Prüfergebnisse laufend dokumentieren
Wenn Ergebnisse zerstörungsfreier Prüfungen ohnehin anfallen, sollten sie schweißerbezogen und auswertbar erfasst werden. Damit steht die Grundlage für die Verlängerung ohne Zusatzaufwand bereit.
6. Die Qualifikation in die Auftragsplanung einbinden
Bei der Einplanung wird geprüft: Welches Verfahren, welcher Werkstoff, welche Position, welche Ausführungsklasse – und welcher Schweißer ist dafür gültig qualifiziert. Diese Prüfung dauert Minuten und verhindert den teuersten Fehler.
7. Schweißanweisungen eindeutig zuordnen
Je Bauteil oder Baugruppe wird die anzuwendende Schweißanweisung schriftlich zugeordnet, mit Bezug zur Verfahrensprüfung. Mündliche Zuordnung ist im Audit nicht belegbar.
8. Zusatzwerkstoffe mit Charge erfassen
Die Rückverfolgbarkeit von Zusatzwerkstoffen und Grundmaterial gehört zur Fertigungsdokumentation. Erfasst wird sie während der Fertigung, nicht danach.
9. Die Ausführungsklasse früh festlegen
Sie sollte bereits bei Angebot und Auftragsklärung feststehen, weil sie Prüfumfang, Dokumentation und Aufwand bestimmt. Eine nachträgliche Höherstufung ist selten ohne Zusatzkosten möglich.
10. Externe Kräfte gleich behandeln
Für Leiharbeitnehmer und Nachunternehmer gelten dieselben Anforderungen an Qualifikation und Dokumentation. Die Prüfung erfolgt vor dem Einsatz und wird festgehalten.
11. Zeit für die Schweißaufsicht einplanen
Die Aufgaben nach ISO 14731 sind umfangreich. Wenn die Schweißaufsicht parallel in der Fertigung eingesetzt ist, sollte der Zeitanteil für Aufsichtstätigkeiten ausdrücklich festgelegt sein – sonst konkurriert er dauerhaft mit dem Tagesgeschäft.
12. Drei Kennzahlen führen
- Anzahl der Bescheinigungen, die in den nächsten 90 Tagen eine Bestätigung oder Verlängerung benötigen
- Anzahl der Bescheinigungen ohne fristgerechte 6-Monats-Bestätigung
- Anteil der Aufträge, bei denen Ausführungsklasse und Schweißanweisung bei Fertigungsbeginn schriftlich vorlagen
Praxisbeispiel: Ein typischer Fall aus dem Metallbau
Das folgende Beispiel ist anonymisiert und beschreibt eine typische Ausgangslage.
Ein Stahl- und Metallbaubetrieb mit rund 40 Mitarbeitenden fertigte tragende Bauteile überwiegend in der Ausführungsklasse EXC2, gelegentlich EXC3. Die Zertifizierung der werkseigenen Produktionskontrolle bestand seit Jahren, die Fertigungsqualität war unauffällig.
Im Überwachungsaudit ergaben sich zwei Feststellungen. Bei mehreren Schweißerprüfungsbescheinigungen fehlten 6-Monats-Bestätigungen für zurückliegende Zeiträume. Und bei einem abgeschlossenen Auftrag war die Zuordnung der Schweißanweisung zum Bauteil nicht dokumentiert.
Fachlich war an den Bauteilen nichts zu bemängeln. Die Nachweiskette war unvollständig.
Die Bestandsaufnahme zeigte drei Punkte.
Erstens existierte keine Übersicht der Qualifikationen. Die Bescheinigungen lagen in einem Ordner, die Termine kannte allein die Schweißaufsicht – die gleichzeitig Fertigungsleiter war.
Zweitens standen bei zwei Schweißern die drei Jahre kurz vor Ablauf, ohne dass eine Entscheidung über den Verlängerungsweg getroffen war. Ergebnisse zerstörungsfreier Prüfungen waren vorhanden, aber nicht schweißerbezogen erfasst – der einfachere Verlängerungsweg war damit nicht belegbar.
Drittens wurde bei der Auftragseinplanung nicht geprüft, ob der eingeplante Schweißer für den jeweiligen Geltungsbereich gültig qualifiziert war. Bei zwei Verfahren und mehreren Werkstoffgruppen im Betrieb war das eine reale Lücke.
Der Betrieb erstellte eine Qualifikationsmatrix mit beiden Fristen je Bescheinigung und legte einen festen Halbjahrestermin für die Bestätigungen fest. Ergebnisse zerstörungsfreier Prüfungen wurden künftig schweißerbezogen erfasst. In die Auftragsfreigabe wurde ein kurzer Prüfschritt aufgenommen: Ausführungsklasse, Schweißanweisung, qualifizierter Schweißer. Für die Schweißaufsicht wurde ein fester Zeitanteil für Aufsichtstätigkeiten vereinbart.
Im folgenden Audit waren beide Feststellungen erledigt. Wichtiger war für die Geschäftsführung ein anderer Effekt: Bei zwei Anfragen mit erhöhten Anforderungen konnte innerhalb eines Tages beantwortet werden, ob der Betrieb den Auftrag normkonform ausführen kann. Vorher hätte das eine Woche gedauert.
Die Erkenntnis daraus: Die fachliche Kompetenz war nie das Problem. Das Problem war eine Frist ohne Träger.
Fazit
Im Stahl- und Metallbau ist die Nachweiskette Teil des Produkts. Ein fachlich einwandfreies Bauteil ohne vollständigen Nachweis ist kein einwandfreies Bauteil im Sinne der Norm.
Der wirksamste Einstieg ist unspektakulär: eine Qualifikationsmatrix mit zwei Fristen je Bescheinigung und ein fester Halbjahrestermin für die 6-Monats-Bestätigungen. Ein Tag Aufwand, danach Routine.
Der zweite Hebel ist die Verbindung zur Auftragsplanung. Ein kurzer Prüfschritt bei der Freigabe – Ausführungsklasse, Schweißanweisung, qualifizierter Schweißer – verhindert genau den Fehler, der nachträglich nicht mehr korrigierbar ist.
Und der dritte ist eine Ressourcenfrage: Wenn die Schweißaufsicht gleichzeitig in der Fertigung steht, braucht ihre Aufsichtstätigkeit einen festgelegten Zeitanteil. Sonst verliert sie den Wettbewerb mit dem Tagesgeschäft – jeden Tag.
Eine versäumte Unterschrift ist keine Formalität. Sie beendet die Gültigkeit früher als das aufgedruckte Datum.
Häufige Fragen (FAQ)
Wie lange ist eine Schweißerprüfung nach ISO 9606-1 gültig?
Nach ISO 9606-1:2017 bis zu drei Jahre – vorausgesetzt, die Schweißaufsicht oder eine verantwortliche Person des Arbeitgebers bestätigt alle sechs Monate auf der Bescheinigung, dass der Schweißer im Gültigkeitsbereich gearbeitet hat.
Was passiert, wenn die 6-Monats-Bestätigung fehlt?
Die Bescheinigung verliert ihre Gültigkeit bereits vor dem angegebenen Ablaufdatum. Eine Verlängerung auf dem vereinfachten Weg ist nach Ablauf der drei Jahre dann nicht mehr möglich.
Wie lässt sich eine Bescheinigung nach drei Jahren verlängern?
Die Norm sieht in Abschnitt 9.3 mehrere Wege vor, unter anderem die Vorlage dokumentierter Prüfergebnisse aus dem laufenden Betrieb oder eine erneute Prüfung. Der geeignete Weg sollte vor Ablauf festgelegt werden; maßgeblich ist die jeweils gültige Normfassung.
Wofür gilt eine Schweißerprüfung genau?
Für einen definierten Geltungsbereich – unter anderem Verfahren, Werkstoffgruppe, Erzeugnisform, Abmessungsbereich, Position und Nahtart. Eine allgemeine Gültigkeit besteht nicht.
Warum ist die Ausführungsklasse so früh relevant?
Weil sie Prüfumfang und Dokumentationsanforderungen bestimmt. Eine nachträgliche Höherstufung ist in der Regel nicht ohne Zusatzaufwand möglich, und fehlende Fertigungsdaten lassen sich später nicht rekonstruieren.
Gelten für Leiharbeitnehmer dieselben Anforderungen?
Die Anforderungen an Qualifikation und Nachweis richten sich an die ausgeführte Tätigkeit. Prüfung und Dokumentation sollten vor dem Einsatz erfolgen und festgehalten werden; die vertragliche Ausgestaltung ist gesondert zu klären.
Lassen Sie uns gemeinsam prüfen, wie belastbar Ihre Nachweiskette ist
Sie möchten wissen, welche Ihrer Qualifikationen in den nächsten Monaten auslaufen und ob Ihre Auftragsfreigabe die Qualifikationslage berücksichtigt? Wir unterstützen Sie gerne bei der Bestandsaufnahme und beim Aufbau einer schlanken Steuerung.
Quellenverzeichnis
- DIN EN 1090-1: Ausführung von Stahltragwerken und Aluminiumtragwerken – Teil 1: Konformitätsnachweisverfahren für tragende Bauteile. Berlin: Beuth Verlag.
- DIN EN 1090-2: Ausführung von Stahltragwerken und Aluminiumtragwerken – Teil 2: Technische Regeln für die Ausführung von Stahltragwerken (u. a. Ausführungsklassen EXC1 bis EXC4). Berlin: Beuth Verlag.
- Verordnung (EU) Nr. 305/2011 (Bauproduktenverordnung) zur Festlegung harmonisierter Bedingungen für die Vermarktung von Bauprodukten. https://eur-lex.europa.eu/eli/reg/2011/305/oj
- DIN EN ISO 9606-1: Prüfung von Schweißern – Schmelzschweißen – Teil 1: Stähle, insbesondere Abschnitt 9 (Gültigkeitsdauer und Verlängerung der Qualifizierung). Berlin: Beuth Verlag.
- DIN EN ISO 14731: Schweißaufsicht – Aufgaben und Verantwortung. Berlin: Beuth Verlag.
- DIN EN ISO 3834 (Normenreihe): Qualitätsanforderungen für das Schmelzschweißen von metallischen Werkstoffen. Berlin: Beuth Verlag.
- DIN EN ISO 15614-1: Anforderung und Qualifizierung von Schweißverfahren für metallische Werkstoffe – Schweißverfahrensprüfung – Teil 1: Lichtbogen- und Gasschweißen von Stählen. Berlin: Beuth Verlag.
- DIN EN ISO 9001:2015: Qualitätsmanagementsysteme – Anforderungen, Abschnitt 7.2 (Kompetenz), Abschnitt 8.5.1 (Steuerung der Produktion) und Abschnitt 8.5.2 (Kennzeichnung und Rückverfolgbarkeit). Berlin: Beuth Verlag.
Hinweise: Dieser Beitrag beschreibt die betriebliche Organisation von Qualifikations- und Nachweisführung. Er ersetzt keine normative Auslegung, keine Rechtsberatung und keine Abstimmung mit der Zertifizierungsstelle oder Zulassungsstelle. Maßgeblich sind ausschließlich die jeweils gültigen Fassungen der genannten Normen und Rechtsvorschriften sowie die Vorgaben der zuständigen Stellen; Angaben zu Gültigkeitsdauern und Verlängerungswegen sind dort zu verifizieren. Das Praxisbeispiel ist anonymisiert und beschreibt eine typische Ausgangslage.