
Einleitung
In einer Nutzfahrzeugwerkstatt ist die Hebebühne die knappste Ressource. Sie bestimmt, wie viele Aufträge pro Tag möglich sind – und damit den Umsatz des Servicebereichs.
Entsprechend liegt der Reflex nahe, bei voller Auslastung eine zusätzliche Bühne zu planen oder eine Halle zu erweitern.
Vorher lohnt eine Beobachtung, die selten gemacht wird: Wie lange steht ein Fahrzeug auf der Bühne, ohne dass daran gearbeitet wird?
Die Antwort überrascht in den meisten Betrieben. Ein erheblicher Teil der Bühnenbelegung entsteht nicht durch Arbeit am Fahrzeug, sondern durch Warten – auf Teile, auf Werkzeug, auf eine Freigabe, auf eine Rückfrage.
Das Fahrzeug ist aufgebockt, der Auftrag läuft, der Monteur ist unterwegs zum Teilelager. Die Bühne ist belegt und unproduktiv gleichzeitig.
Diese Zeit lässt sich zurückgewinnen – ohne Bauinvestition.
Das Problem: Der Auftrag beginnt, bevor er vollständig ist
Der übliche Ablauf sieht so aus:
- Der Auftrag ist terminiert, das Fahrzeug kommt an.
- Der Monteur nimmt den Auftrag auf und beginnt mit der Diagnose oder Demontage.
- Erst jetzt wird sichtbar, welche Teile benötigt werden.
- Der Monteur geht zur Teileausgabe. Dort ist Andrang, oder das Teil ist nicht am Lager.
- Bei Nichtverfügbarkeit wird bestellt – das Fahrzeug bleibt auf der Bühne, weil es demontiert ist.
- Der Monteur beginnt parallel einen zweiten Auftrag, der ebenfalls eine Bühne belegt.
- Bei Kundenrückfragen zur Kostenfreigabe steht der Auftrag zusätzlich.
Der Effekt: Die Werkstatt hat mehr offene Aufträge als Arbeitsplätze, und keiner davon läuft durch.
Auffällig ist dabei: Kaum ein Betrieb kann sagen, wie viel Prozent der Bühnenzeit produktive Arbeitszeit am Fahrzeug ist. Genau diese Zahl bestimmt die tatsächliche Kapazität.
Und der zweite blinde Fleck: Die abgerechneten Arbeitswerte werden erfasst, die Wegzeiten des Monteurs nicht. Sie sind in der Kalkulation nicht sichtbar, obwohl sie bezahlt werden.
Ursachen: Warum Wartezeit auf der Bühne entsteht
Der Teilebedarf ist bei Auftragsannahme nicht bekannt
Bei planbaren Arbeiten – Wartung, Inspektion, wiederkehrende Reparaturen – ist der Bedarf grundsätzlich vorhersehbar. Er wird nur nicht vorher ermittelt.
Es gibt keinen vorkommissionierten Teilesatz
Ohne Bereitstellung je Auftrag holt jeder Monteur einzeln. Bei fünf Monteuren und vier Gängen pro Auftrag sind das 20 Wege am Tag, die niemand zählt.
Die Teileausgabe ist ein Engpass mit Stoßzeiten
Alle Monteure beginnen morgens gleichzeitig und brauchen zur selben Zeit Teile. Die Warteschlange ist strukturell, nicht personell.
Werkzeuge und Sonderwerkzeuge sind nicht am Arbeitsplatz
Suchen und Holen von Sonderwerkzeug ist in vielen Betrieben ein erheblicher Zeitblock – und er wächst mit der Modellvielfalt.
Die Kostenfreigabe des Kunden ist nicht organisiert
Ohne definierten Ablauf – wer informiert wann, mit welcher Information, über welchen Kanal – entstehen Standzeiten mitten im Auftrag.
Aufträge werden begonnen, statt beendet
Bei Wartezeit wird ein neuer Auftrag angefangen. Das erhöht die Zahl gleichzeitig offener Arbeiten und verlängert alle Durchlaufzeiten. Der Zusammenhang ist bekannt: Mehr gleichzeitig begonnene Arbeit bei gleichem Durchsatz bedeutet zwangsläufig längere Durchlaufzeiten.
Die Terminplanung berücksichtigt keine Teileverfügbarkeit
Ein Termin wird nach Bühnenkapazität vergeben, nicht nach Teileverfügbarkeit. Bei Nutzfahrzeugen mit langen Lieferzeiten für Spezifikationsteile ist das die häufigste Ursache für Standzeiten.
Lösungsansätze: Den Auftrag vorbereiten, bevor das Fahrzeug kommt
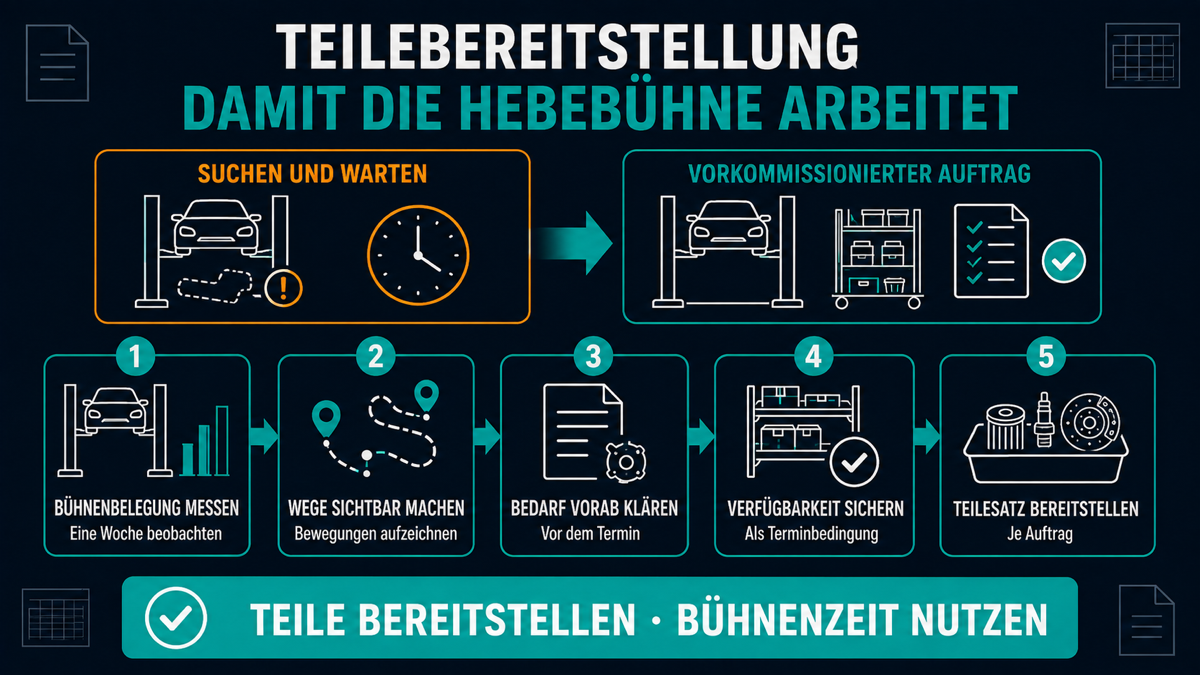
1. Eine Woche Bühnenbelegung beobachten
Stichprobenartig wird notiert, was gerade passiert: Arbeit am Fahrzeug, Monteur unterwegs, Warten auf Teile, Warten auf Freigabe, Fahrzeug steht ohne Zuordnung. Mehrmals täglich, eine Woche lang. Diese einfache Beobachtung ersetzt jede Diskussion.
2. Die Wege des Monteurs aufzeichnen
Für zwei bis drei typische Aufträge wird der Laufweg auf einem Hallenplan eingezeichnet. Das Ergebnis – ein sogenanntes Spaghetti-Diagramm – ist für die meisten Betriebe der überzeugendste Befund, den sie zu diesem Thema erhalten können.
3. Teilebedarf vor dem Termin ermitteln
Für planbare Arbeiten wird bei der Terminvergabe eine Bedarfsliste erzeugt – aus Wartungsplan, Historie und Fahrzeugdaten. Für erfahrungsbasierte Reparaturen genügt eine Standardliste je Arbeitsart.
4. Verfügbarkeit zur Terminbedingung machen
Ein Termin wird erst bestätigt, wenn die planbaren Teile verfügbar oder terminiert sind. Diese Regel wirkt bei Nutzfahrzeugen mit Spezifikationsteilen am stärksten.
5. Teilesatz je Auftrag vorkommissionieren
Die Teile werden vor Arbeitsbeginn in einem gekennzeichneten Behälter oder Wagen je Auftrag bereitgestellt – idealerweise am Vorabend. Der Monteur beginnt mit allem, was er braucht.
Diese Maßnahme ist der zentrale Hebel. Sie verlagert die Wegzeit aus der teuren Bühnenzeit in die günstigere Vorbereitungszeit, und sie bündelt die Gänge zum Lager.
6. Die Teileausgabe entkoppeln
Die Kommissionierung erfolgt außerhalb der Stoßzeiten. Damit entfällt die morgendliche Warteschlange, ohne dass zusätzliches Personal nötig ist.
7. Nachträglichen Bedarf getrennt behandeln
Bei Diagnosearbeiten ist Zusatzbedarf normal. Für diesen Fall wird ein kurzer, definierter Weg festgelegt – zum Beispiel Anforderung per Terminal am Arbeitsplatz, Bringdienst durch die Teileausgabe statt Holdienst durch den Monteur.
8. Sonderwerkzeug ordnen und zuordnen
Feste Plätze, Kennzeichnung, Rückgabepflicht, Zuordnung zu Arbeitsarten. Das ist klassische 5S-Arbeit am zweitgrößten Zeitblock.
9. Die Kostenfreigabe standardisieren
Fester Ablauf: Wer informiert den Kunden, mit welcher Information, über welchen Kanal, mit welcher Rückmeldefrist. Bei Flottenkunden lohnt eine Rahmenvereinbarung mit Freigabegrenzen – damit entfällt die Rückfrage in einem großen Teil der Fälle.
10. Die Zahl gleichzeitig offener Aufträge begrenzen
Nicht mehr begonnene Aufträge als Arbeitsplätze. Wer bei Wartezeit keinen neuen Auftrag beginnt, sondern die Ursache beseitigt, verkürzt alle Durchlaufzeiten.
11. Zwei Kennzahlen führen
- Anteil produktiver Arbeitszeit an der Bühnenbelegung
- Anteil der Aufträge, die ohne Unterbrechung durchlaufen
12. Als Zyklus führen
Ein kurzer wöchentlicher Termin in der Werkstatt, maximal drei Themen. Ohne festen Takt fällt der Betrieb innerhalb weniger Monate in die alte Arbeitsweise zurück.
Praxisbeispiel: Ein typischer Fall aus einer Nutzfahrzeugwerkstatt
Das folgende Beispiel ist anonymisiert und beschreibt eine typische Ausgangslage.
Eine Nutzfahrzeugwerkstatt mit rund 40 Mitarbeitenden und acht Arbeitsplätzen war terminlich ausgebucht. Kunden warteten mehrere Wochen auf einen Werkstatttermin. Die Geschäftsführung plante eine Hallenerweiterung mit zwei zusätzlichen Arbeitsplätzen.
Vorher wurde eine Woche lang stichprobenartig beobachtet, was an den Arbeitsplätzen tatsächlich geschah.
Das Ergebnis war deutlich. Ein erheblicher Teil der Belegungszeit war nicht produktive Arbeit am Fahrzeug. Die größten Einzelblöcke waren: Monteur unterwegs zur Teileausgabe, Warten auf ein nicht verfügbares Teil bei bereits demontiertem Fahrzeug, und Warten auf die Kostenfreigabe des Kunden.
Das Wegediagramm für drei typische Aufträge zeigte pro Auftrag mehrere Gänge zur Teileausgabe und zusätzliche Wege für Sonderwerkzeug.
Die Werkstatt änderte vier Dinge. Für planbare Arbeiten wurde bei der Terminvergabe eine Bedarfsliste erzeugt und die Verfügbarkeit zur Bedingung der Terminbestätigung gemacht. Teile wurden je Auftrag am Vorabend in gekennzeichneten Wagen vorkommissioniert. Für Zusatzbedarf während der Arbeit wurde ein Bringdienst durch die Teileausgabe eingerichtet. Für die drei größten Flottenkunden wurden Freigabegrenzen vereinbart, unterhalb derer keine Einzelfreigabe erforderlich war.
Der Anteil produktiver Arbeitszeit an der Bühnenbelegung stieg deutlich. Die Wartezeit für Kundentermine verkürzte sich, ohne dass ein zusätzlicher Arbeitsplatz entstanden war. Die Hallenerweiterung wurde zurückgestellt.
Die Erkenntnis daraus: Es fehlten keine Arbeitsplätze. Es fehlte die Vorbereitung.
Fazit
In der Werkstatt entscheidet nicht die Zahl der Arbeitsplätze über die Kapazität, sondern der Anteil der Zeit, in der an ihnen tatsächlich gearbeitet wird.
Wartezeit auf Teile ist dabei der größte einzelne Verlust – und der am einfachsten zu beseitigende. Ein vorkommissionierter Teilesatz je Auftrag verlagert die Wegzeit aus der knappen Bühnenzeit in die Vorbereitung.
Der Einstieg kostet eine Woche Beobachtung und einen Hallenplan mit drei eingezeichneten Laufwegen. Beides ist unspektakulär und in der Wirkung schwer zu widerlegen.
Wichtig ist die Wiederholung. Vorkommissionierung ist eine Arbeitsweise, kein Projekt. Ohne festen wöchentlichen Takt kehrt der Betrieb zur alten Routine zurück – nicht aus Unwillen, sondern weil die alte Routine im Einzelfall immer schneller wirkt.
Eine zusätzliche Hebebühne erhöht die Kapazität. Eine vorbereitete Bühne auch – nur ohne Bauantrag.
Häufige Fragen (FAQ)
Wie misst man den produktiven Anteil der Bühnenbelegung?
Durch stichprobenartige Beobachtung über eine Woche: mehrmals täglich notieren, was an jedem Arbeitsplatz gerade geschieht. Eine exakte Zeitmessung ist nicht erforderlich.
Funktioniert Vorkommissionierung auch bei Diagnosearbeiten?
Für den vorhersehbaren Teil ja. Für den Zusatzbedarf während der Arbeit wird ein separater, kurzer Weg definiert – idealerweise als Bringdienst statt Holdienst.
Warum sollte man Termine an die Teileverfügbarkeit binden?
Weil ein demontiertes Fahrzeug ohne Teil den Arbeitsplatz blockiert, ohne dass gearbeitet werden kann. Bei Spezifikationsteilen mit langen Lieferzeiten ist das der häufigste Grund für Standzeiten.
Was ist ein Spaghetti-Diagramm?
Die Aufzeichnung der tatsächlichen Laufwege einer Person für einen Arbeitsvorgang auf einem Hallenplan. Es macht Wegzeiten sichtbar, die in keiner Kalkulation erscheinen.
Warum sollte man nicht mehr Aufträge gleichzeitig beginnen?
Weil mehr gleichzeitig begonnene Arbeit bei gleichem Durchsatz zwangsläufig zu längeren Durchlaufzeiten führt. Die Werkstatt wirkt voller, liefert aber langsamer.
Wie verhindert man den Rückfall in alte Abläufe?
Durch einen kurzen, festen wöchentlichen Termin in der Werkstatt mit maximal drei Themen. Der Takt ist wichtiger als der Umfang.
Lassen Sie uns gemeinsam prüfen, wie produktiv Ihre Arbeitsplätze belegt sind
Sie möchten wissen, welcher Anteil Ihrer Bühnenzeit auf Warten und Wege entfällt und wie viel Kapazität ohne Investition frei würde? Wir unterstützen Sie gerne bei der Analyse Ihrer Werkstattprozesse.
Quellenverzeichnis
- Rother, Mike; Shook, John (1999): Learning to See: Value Stream Mapping to Add Value and Eliminate Muda. Brookline: Lean Enterprise Institute. (Wertstromaufnahme und Trennung von Wertschöpfung und Verschwendung)
- Ohno, Taiichi (1988): Toyota Production System: Beyond Large-Scale Production. Portland: Productivity Press. (Warten, Transport und Bewegung als Verschwendungsarten)
- Little, John D. C. (1961): A Proof for the Queuing Formula: L = λW. In: Operations Research, Vol. 9, Nr. 3, S. 383–387. DOI: 10.1287/opre.9.3.383. (Zusammenhang von offener Arbeit, Durchsatz und Durchlaufzeit)
- Hopp, Wallace J.; Spearman, Mark L. (2011): Factory Physics. 3. Auflage. New York: McGraw-Hill.
- Imai, Masaaki (1986): Kaizen: The Key to Japan’s Competitive Success. New York: McGraw-Hill.
Hinweise: Der Beitrag beschreibt betriebliche Abläufe im Werkstattprozess. Vorgaben aus Arbeitsschutz, Hersteller- und Serviceverträgen sowie Anforderungen an Prüfungen und Nachweise bleiben unberührt. Vereinbarungen über Freigabegrenzen mit Kunden sind vertraglich zu regeln; der Beitrag enthält keine Rechtsberatung. Das Praxisbeispiel ist anonymisiert und beschreibt eine typische Ausgangslage.