
Wie Kfz-Werkstätten arbeitsbereite Aufträge von wartenden Fahrzeugen trennen und ihren Werkstattbestand stabilisieren
Das Fahrzeug steht auf der Bühne, die Diagnose ist begonnen und dann fehlt ein Ersatzteil oder eine Kundenfreigabe. Der nächste Auftrag wartet draußen, der Arbeitsplatz bleibt belegt und Mechaniker wechseln zwischen mehreren Fahrzeugen.
Hoher Werkstattbestand wirkt wie Auslastung, kann aber Durchlaufzeit und Übersicht verschlechtern. Lean bedeutet nicht, weniger Kunden anzunehmen, sondern nur arbeitsbereite Aufträge in den aktiven Fluss zu geben und Blockaden sichtbar zu steuern.
Anwesendes Fahrzeug und arbeitsbereiter Auftrag sind nicht dasselbe
Ein Auftrag ist erst arbeitsbereit, wenn Diagnoseumfang, Teile, Werkzeug, Kundenentscheidung, Informationen und geeignete Kapazität zusammenpassen. Fehlt eine Voraussetzung, bindet das Fahrzeug Fläche und Aufmerksamkeit, ohne Wertschöpfung zu ermöglichen.
- Demontage beginnt vor geklärtem Teile- und Freigabestatus.
- Diagnoseaufträge und planbare Wartungen konkurrieren um dieselben Plätze.
- Mechaniker führen mehrere offene Fahrzeuge parallel.
- Blockierte Aufträge bleiben im aktiven Tagesplan.
- Kundeninformation beginnt erst, wenn der versprochene Termin gefährdet ist.
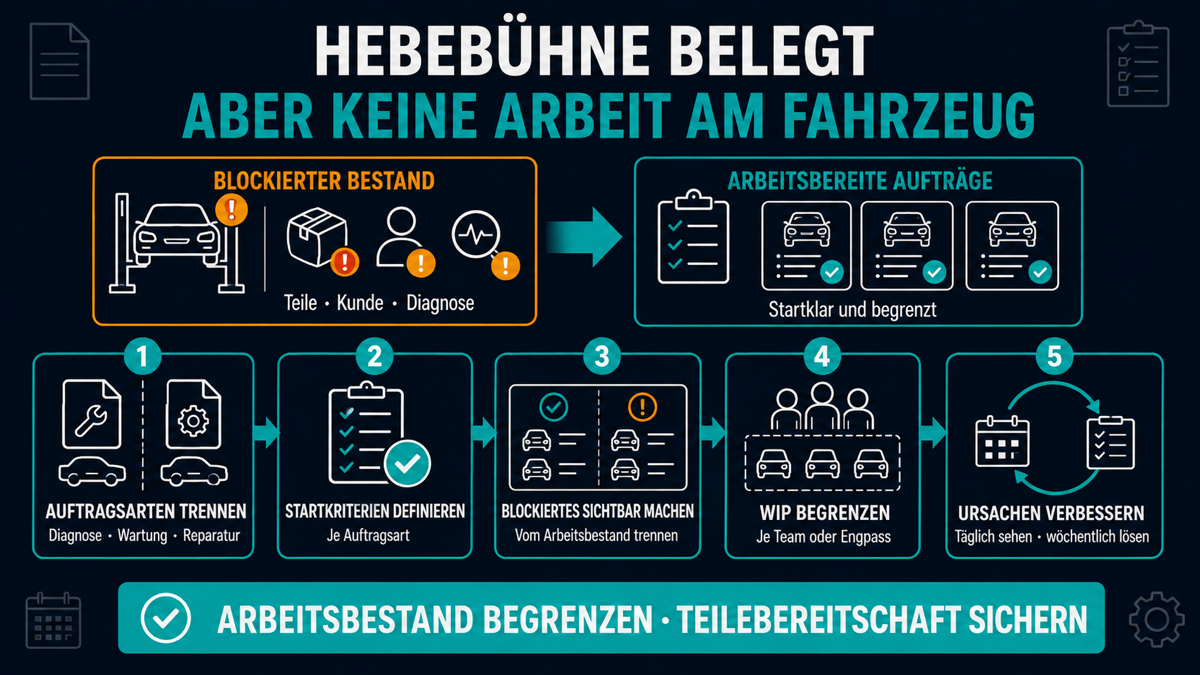
Arbeitsbereitschaft vor dem Bühnenstart
Lean und Value Stream Mapping machen Wartezeiten sowie Material- und Informationsfluss sichtbar. In der Werkstatt hilft eine klare Ready-to-Work-Definition, den knappen Bühnen- und Fachkräfteengpass zu schützen.
- Auftragsarten unterscheiden: Diagnose, Wartung, Reparatur und ungeplanter Zusatzbefund.
- Startkriterien je Auftragsart definieren.
- Arbeitsbereite Aufträge sichtbar von blockierten Fahrzeugen trennen.
- Aktiven Arbeitsbestand je Team oder Engpass begrenzen.
- Teile-, Kunden- und Diagnoseblockaden mit Eigentümer und nächstem Termin führen.
- Täglich wiederkehrende Blockadegründe und wöchentlich eine Ursache verbessern.
| Status | Bedeutung | Nächste Entscheidung |
|---|---|---|
| Angenommen | Fahrzeug und Auftrag sind erfasst | Welche Prüfung fehlt vor Start? |
| Arbeitsbereit | Teile, Freigabe, Information und Kapazität sind geklärt | Wann startet der Auftrag? |
| In Arbeit | Wertschöpfende Bearbeitung läuft | Gibt es neuen Zusatzbefund? |
| Blockiert | Fortschritt wartet auf Teil, Kunde oder Diagnose | Wer klärt was bis wann? |
Ein fiktives Praxisbeispiel
Eine fiktive freie Werkstatt markiert vier Wochen lang jedes Fahrzeug als angenommen, arbeitsbereit, in Arbeit oder blockiert. Sie erkennt, dass mehrere Bühnen täglich auf Teilefreigaben warten. Für planbare Arbeiten wird eine Teileprüfung am Vortag eingeführt; Diagnosefälle erhalten ein separates Zeitfenster. Das Team misst Durchlaufzeit und blockierte Bühnenstunden statt nur Auftragszahl.
Sicherheit und Herstellervorgaben: Arbeitsfreigaben, Diagnose- und Reparaturverfahren sowie Sicherheitsanforderungen müssen fachkundig und nach den jeweils geltenden Vorgaben erfolgen. Lean ersetzt keine technische Freigabe.
Woran Fortschritt erkennbar wird
- Aktive Fahrzeuge je produktiver Fachkraft oder Engpass
- Blockierte Bühnenstunden nach Ursache
- Anteil der Aufträge mit erfüllten Startkriterien
- Teilebedingte Unterbrechungen und Zusatzfahrten
- Durchlaufzeit nach Auftragsart
Kennzahlen sind Steuerungshilfen, keine Ergebnisgarantie. Definition, Datenqualität und betrieblicher Kontext müssen vor einem Vergleich geklärt werden.
Typische Fehlstarts
- Alle Fahrzeuge im Hof als aktiven WIP betrachten.
- WIP-Limit ohne Alternative für blockierte Fahrzeuge einführen.
- Mechanikerleistung messen, obwohl die Hauptwartezeit aus fehlenden Informationen oder Teilen entsteht.
Fazit
Eine belegte Hebebühne ist kein Leistungsnachweis. Werkstätten gewinnen Stabilität, wenn sie Arbeitsbereitschaft vor dem Start prüfen, aktiven Bestand begrenzen und Blockaden gezielt aus dem Wertstrom herauslösen.
FAQ
Sollen wir weniger Fahrzeuge annehmen?
Nicht zwingend. Entscheidend ist die Trennung zwischen angenommenem Bestand und aktiv bearbeiteten, arbeitsbereiten Aufträgen.
Wie behandeln wir Zusatzbefunde?
Mit einem klaren Unterbrechungs- und Freigabeprozess, der Teile, Kundenentscheidung und neuen Termin sichtbar macht.
Was ist ein gutes WIP-Limit?
Es hängt von Bühnen, Fachkräften, Auftragsmix und Blockaden ab. Starten Sie mit einem Pilot und passen Sie anhand von Durchsatz und Wartezeit an.
Nächster sinnvoller Schritt
Erfassen Sie zwei Wochen lang jede blockierte Bühnenstunde mit Grund. Prüfen Sie danach, welche Blockaden bereits vor Arbeitsbeginn erkennbar gewesen wären.
Quellen und fachliche Grundlage
- NIST MEP – Lean and Process Improvement
- NIST MEP – Value Stream Mapping
- ISO 9001:2015 – Qualitätsmanagementsysteme
Redaktioneller Hinweis: Der Beitrag bietet fachliche Orientierung. Fiktive Beispiele und mögliche Kennzahlen sind keine Ergebnisgarantie. Maßnahmen sind anhand des konkreten Betriebs, der Datenlage und der geltenden Anforderungen zu bewerten.