
Wie Etikettendruckereien Eilaufträge, wartende Freigaben und angefangene Jobs so steuern, dass der gesamte Plan nicht täglich zerfällt
Ein wichtiger Kunde benötigt kurzfristig Etiketten. Der Auftrag wird vorgezogen, die Maschine umgeplant und mehrere begonnene Jobs warten. Am Abend ist der Eilauftrag fertig – doch drei andere Termine sind gefährdet, Material liegt an falschen Maschinen und die Arbeitsvorbereitung plant erneut.
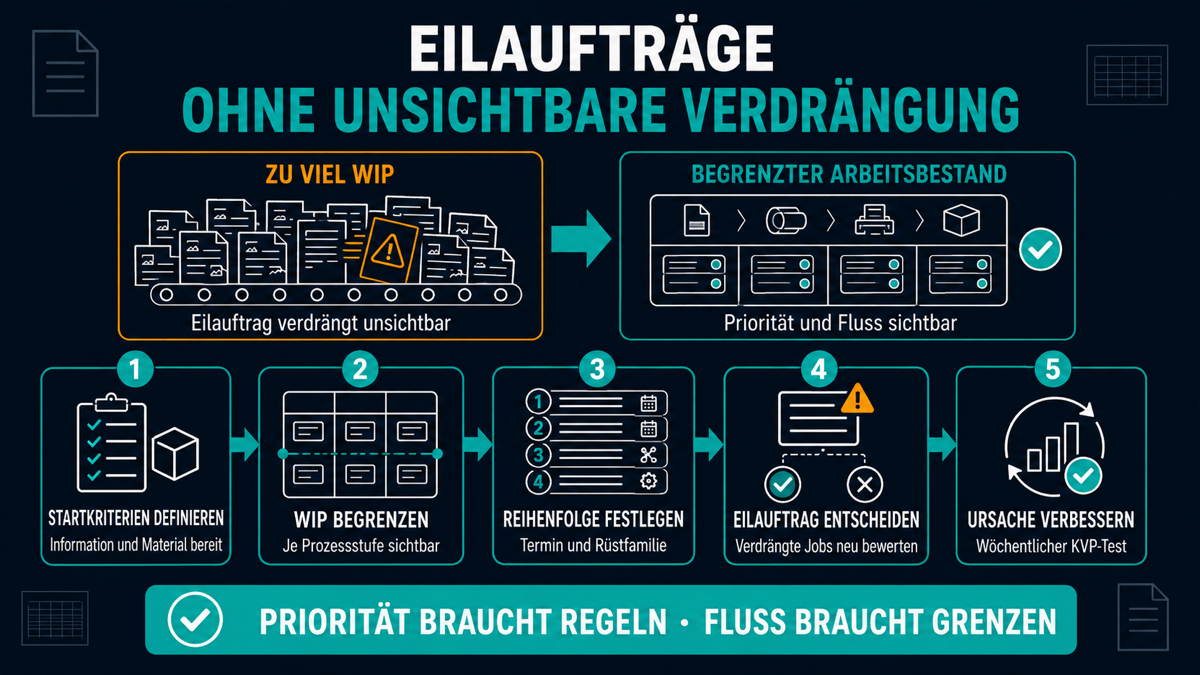
Eilaufträge lassen sich nicht vollständig vermeiden. Verschwendung entsteht, wenn ihre Wirkung auf den restlichen Arbeitsbestand unsichtbar bleibt. Lean bedeutet hier, Priorität bewusst zu entscheiden, angefangene Arbeit zu begrenzen und die verdrängten Aufträge aktiv neu zu steuern.
Warum hohe Auslastung den Fluss verschlechtern kann
Viele gleichzeitig gestartete Jobs erzeugen Materialbewegung, Suchaufwand und neue Prioritätskonflikte. Wenn zusätzlich Freigaben, Klischees, Farben oder Rollen fehlen, wächst der Arbeitsbestand, ohne dass mehr fertig wird.
- Jobs werden freigegeben, obwohl Material oder Kundendruckfreigabe fehlt.
- Eilaufträge verdrängen Arbeit, ohne die Folge für zugesagte Termine zu zeigen.
- Maschinenoptimierung und Auftragsdurchlaufzeit werden getrennt betrachtet.
- Angefangene Aufträge sammeln sich zwischen Druck, Weiterverarbeitung und Prüfung.
- Planer reagieren mehrfach täglich, aber wiederkehrende Ursachen werden nicht verbessert.
Ein Lean-System für Priorität und Arbeitsbestand
Value Stream Mapping macht Material- und Informationsfluss gemeinsam sichtbar. Für Druckereien ist das entscheidend, weil ein Auftrag sowohl auf Maschine und Material als auch auf Daten und Freigaben warten kann.
- Startkriterien definieren: Ein Job wird nur eingeplant, wenn alle notwendigen Informationen und Materialien verfügbar sind.
- Arbeitsbestand je Prozessstufe sichtbar begrenzen.
- Eine verbindliche normale Reihenfolge festlegen, zum Beispiel nach bestätigtem Termin und Rüstfamilie.
- Eilauftrag nach klaren Kriterien freigeben und die verdrängten Jobs sofort neu bewerten.
- Blockadegründe standardisieren und im täglichen Kurztermin behandeln.
- Wöchentlich eine wiederkehrende Ursache mit einem kleinen KVP-Test bearbeiten.
| Signal | Vorschnelle Reaktion | Bessere Steuerungsfrage |
|---|---|---|
| Maschine wartet | Nächsten Job sofort starten | Welcher vollständig vorbereitete Job passt zur Situation? |
| Eilauftrag | Alles andere stoppen | Welche Zusage wird verdrängt und wer entscheidet? |
| Hoher Zwischenbestand | Mehr parallel beginnen | Wo ist der tatsächliche Engpass? |
| Fehlende Freigabe | Auftrag trotzdem vormerken | Warum wurde der Job vor Startkriterien freigegeben? |
Ein fiktives Praxisbeispiel
Eine fiktive Etikettendruckerei markiert vier Wochen lang jeden gestarteten, blockierten und verdrängten Job. Das Team erkennt, dass viele Planwechsel nicht durch echte Eilaufträge, sondern durch unvollständig freigegebene Normalaufträge entstehen. Es führt eine kurze Startprüfung und ein sichtbares Limit vor der Druckmaschine ein. Eilaufträge bleiben möglich, müssen aber mit ihrer Terminwirkung freigegeben werden.
Nicht gegen den Kunden optimieren: Rüstfamilien können die Maschineneffizienz verbessern. Sie dürfen jedoch nicht dazu führen, dass Kundenpriorität und zugesagte Termine unsichtbar werden. Beide Perspektiven gehören in eine gemeinsame Regel.
Woran Fortschritt erkennbar wird
- Anzahl gleichzeitig angefangener Jobs je Prozessstufe
- Anteil gestarteter Aufträge mit vollständigen Startkriterien
- Eilaufträge nach Ursache und entscheidender Rolle
- Anzahl verdrängter Termine je Eilauftrag
- Durchlaufzeit und Liegezeit je Produkt- oder Rüstfamilie
Kennzahlen sind Steuerungshilfen, keine Ergebnisgarantie. Definition, Datenqualität und betrieblicher Kontext müssen vor einem Vergleich geklärt werden.
Typische Fehlstarts
- WIP-Limits als starre Zahl ohne Bezug zum Engpass einführen.
- Eilaufträge verbieten, statt klare Ausnahmeentscheidungen zu schaffen.
- Nur Maschinenauslastung optimieren und Terminwirkung ignorieren.
Fazit
Der Eilauftrag ist eine bewusste Ausnahme. Problematisch wird er, wenn seine Auswirkungen verborgen bleiben. Klare Startkriterien, begrenzter Arbeitsbestand und eine nachvollziehbare Prioritätsentscheidung stabilisieren den Fluss, ohne notwendige Flexibilität zu verlieren.
FAQ
Wie bestimmen wir ein WIP-Limit?
Starten Sie mit dem heutigen Bestand und dem Engpass. Das Limit wird im Pilot getestet und anhand von Durchsatz, Wartezeit und Stabilität angepasst.
Dürfen Rüstfamilien Priorität bestimmen?
Sie sind ein wichtiges Kriterium, aber nicht das einzige. Kundenversprechen, Materialverfügbarkeit und Engpasswirkung müssen gemeinsam bewertet werden.
Was ist ein echter Eilauftrag?
Definieren Sie betriebliche Kriterien, etwa Ausfallrisiko beim Kunden oder bestätigte Sondervereinbarung. Eine laute Nachfrage allein sollte nicht genügen.
Nächster sinnvoller Schritt
Markieren Sie zwei Wochen lang jeden Planwechsel. Erfassen Sie Auslöser, verdrängte Aufträge und fehlende Startvoraussetzungen. Trennen Sie danach echte Eilfälle von selbst erzeugten Unterbrechungen.
Quellen und fachliche Grundlage
- NIST MEP – Value Stream Mapping
- NIST MEP – Lean and Process Improvement
- Little, J. D. C. (1961): A Proof for the Queuing Formula L = λW
Redaktioneller Hinweis: Der Beitrag bietet fachliche Orientierung. Fiktive Beispiele und mögliche Kennzahlen sind keine Ergebnisgarantie. Maßnahmen sind anhand des konkreten Betriebs, der Datenlage und der geltenden Anforderungen zu bewerten.