
Wie Fehlerbilder, Prozessfenster und Rückverfolgbarkeit zu belastbaren Ursachen führen
Krater, Einschlüsse, ungleichmäßige Deckung, Farbabweichungen oder mangelnde Haftung werden häufig erst nach dem Beschichten sichtbar. Dann beginnt die Nacharbeit – und gleichzeitig verschwinden wichtige Hinweise auf die Entstehung. Wird alles unter „Oberflächenfehler“ gebucht, bleibt die eigentliche Ursache unsichtbar.
In der Pulverbeschichtung wirken Materialzustand, Vorbehandlung, Erdung, Pulver, Applikation, Umgebung, Einbrennung und Handling zusammen. Qualitätsmanagement muss diese Kette so dokumentieren, dass Fehlerbilder mit realen Prozessbedingungen verknüpft werden können. Nicht jede denkbare Messung ist dafür nötig; entscheidend sind die wenigen Merkmale, die eine Ursache unterscheiden helfen.
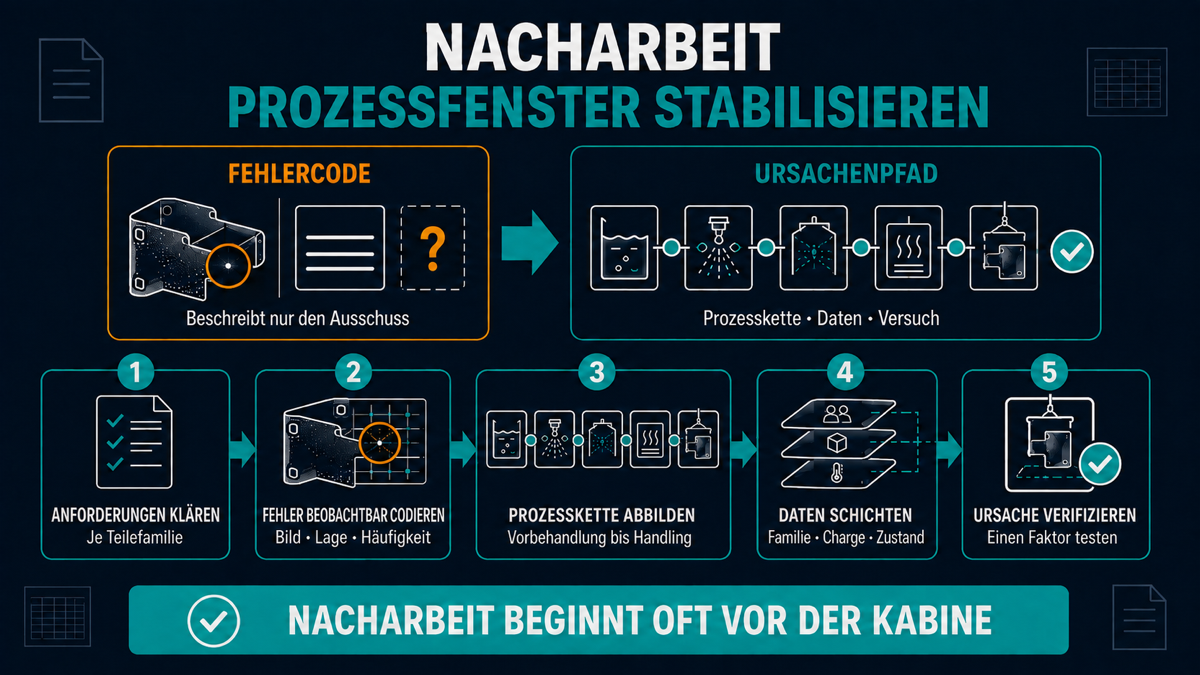
Der Fehlercode beschreibt den Ausschuss – nicht die Ursache
- Zu breite Sammelcodes verhindern eine Pareto-Auswertung nach beobachtbarem Fehlerbild.
- Nacharbeit wird erfasst, ihre Stunden und Wiederholungen jedoch nicht dem Auftrag oder Prozessschritt zugeordnet.
- Pulvercharge, Werkstückträger, Vorbehandlung, Anlagenzustand und Einbrennbedingung sind nicht gemeinsam rückverfolgbar.
- Ursachen werden einzelnen Schichten zugeschrieben, obwohl sich Material- und Prozessbedingungen geändert haben.
- Ein erfolgreicher Einzelversuch wird als Beweis gewertet, ohne andere Einflussfaktoren konstant zu halten.
Vom sichtbaren Fehler zum überprüfbaren Ursachenpfad
Die ISO-8130-Reihe beschreibt Prüfmethoden für Beschichtungspulver. ISO 8130-10 weist bei Vergleichen der Auftragsausbeute ausdrücklich darauf hin, dass Umgebung und Ausrüstung Ergebnisse beeinflussen können. Das unterstreicht ein allgemeines Qualitätsprinzip: Vergleichbare Aussagen brauchen kontrollierte Bedingungen. Kundenanforderungen, Werkstoffe und Beschichtungssysteme bleiben im konkreten Betrieb maßgeblich.
- Anforderungen klären: Definieren Sie je Teilefamilie die relevanten Qualitätsmerkmale, Prüfmethoden und Freigaben. Vermeiden Sie pauschale Sollwerte ohne Bezug zum System.
- Fehler beobachtbar codieren: Beschreiben Sie zunächst das sicht- oder messbare Fehlerbild, seine Lage und Häufigkeit – getrennt von der vermuteten Ursache.
- Prozesskette abbilden: Verknüpfen Sie Materialeingang, Lagerung, Vorbehandlung, Aufhängung und Erdung, Applikation, Einbrennung, Abkühlung und Handling.
- Mindest-Rückverfolgbarkeit festlegen: Auftrag, Teilefamilie, Pulvercharge, Linie, Werkstückträger oder Los und relevante Prozessfreigaben müssen zusammenfinden.
- Daten schichten: Analysieren Sie Fehler nach Teilefamilie, Zeitpunkt, Charge, Anlagenzustand und Prozessstufe. Ein Gesamtwert kann gegensätzliche Muster verdecken.
- Ursache verifizieren: Ändern Sie in einem kontrollierten Versuch möglichst nur einen Einflussfaktor und dokumentieren Sie Ergebnis, Grenzen und Wiederholung.
| Beobachtung | Mögliche Prüfrichtung | Benötigter Nachweis |
|---|---|---|
| Lokale Fehlstelle wiederholt an ähnlicher Lage | Aufhängung, Geometrie, Vorbehandlung, Verschmutzung | Lagebild und Vergleich gleicher Teile |
| Abweichung nur bei bestimmter Charge | Pulver, Material oder Vorprozess | Chargenbezug und kontrollierter Vergleich |
| Fehler nimmt über Schichtverlauf zu | Anlagenzustand, Umgebung, Reinigung, Prozessdrift | Zeitstempel und Prozessparameter |
| Nacharbeit erneut fehlerhaft | Ursache nicht entfernt oder neuer Einfluss | Getrennter Nacharbeitsprozess und Wiederholcode |
Ein fiktives Praxisbeispiel
Ein fiktiver Lohnbeschichter ersetzt den Sammelcode „Oberfläche“ durch acht beobachtbare Fehlerbilder. Zusätzlich werden Teilefamilie, Pulvercharge, Werkstückträger, Freigabestatus der Vorbehandlung und Einbrennfreigabe verknüpft. Die erste Auswertung zeigt, dass ein Fehlerbild fast ausschließlich bei einer Geometriefamilie und einem bestimmten Aufhängepunkt auftritt. Ein kontrollierter Versuch bestätigt die Richtung. Erst danach wird der Standard angepasst.
Keine Ursachenbehauptung ohne Trennung von Beobachtung und Vermutung: Ein Fehlerbild kann mehrere Ursachen besitzen. Gute Qualitätsarbeit hält Hypothesen offen, verlangt passende Nachweise und dokumentiert auch, wann eine Vermutung widerlegt wurde.
Woran Fortschritt erkennbar wird
- First-Pass-Yield je Teilefamilie und Beschichtungssystem
- Nacharbeitsstunden und Wiederholnacharbeit je Auftrag
- Fehlerbild-Häufigkeit getrennt nach relevanten Prozessbedingungen
- Zeit von Fehlererkennung bis verifizierter Maßnahme
- Wiederauftreten nach Standardänderung
Kennzahlen sind Steuerungshilfen, keine Ergebnisgarantie. Definition, Datenqualität und betrieblicher Kontext müssen vor einem Vergleich geklärt werden.
Typische Fehlstarts
- Mitarbeitende als Ursache codieren, bevor Prozessbedingungen geprüft sind.
- Viele Daten erfassen, aber Auftrag, Charge und Fehlerbild nicht zuverlässig verbinden.
- Nacharbeit als normale Kapazität einplanen und ihren Ursachenwert verlieren.
Fazit
Nacharbeit sinkt nicht durch schärfere Endkontrolle allein. Sie wird beherrschbar, wenn sichtbare Fehler, Prozesskette und Rückverfolgbarkeit zusammengeführt werden. So entstehen überprüfbare Ursachen statt schneller Schuldzuweisungen.
FAQ
Welche Parameter müssen zwingend erfasst werden?
Das hängt von Werkstoff, Anlage, Beschichtungssystem und Kundenanforderung ab. Starten Sie mit Parametern, die unterschiedliche Ursachen tatsächlich trennen können.
Reicht eine Pareto-Analyse der Fehlercodes?
Sie zeigt Schwerpunkte, aber noch keine Ursache. Ergänzen Sie Lage, Teilefamilie, Charge, Zeitpunkt und Prozessbedingungen.
Soll jede Abweichung einen Versuch auslösen?
Nein. Priorisieren Sie nach Häufigkeit, Qualitätsrisiko, Nacharbeitsaufwand und Wiederholung. Der Prüfaufwand muss wirtschaftlich bleiben.
Nächster sinnvoller Schritt
Wählen Sie das kostenintensivste wiederkehrende Fehlerbild der letzten acht Wochen. Prüfen Sie, ob Beobachtung, Lage, Teilefamilie, Charge, Prozessbedingungen und Nacharbeitsstunden gemeinsam auswertbar sind.
Quellen und fachliche Grundlage
- ISO 8130-10:2021 – Bestimmung der Auftragsausbeute von Beschichtungspulvern
- ISO 8130-13:2019 – Partikelgrößenanalyse von Beschichtungspulvern
- ISO 9001:2015 – Qualitätsmanagementsysteme
Redaktioneller Hinweis: Der Beitrag bietet fachliche Orientierung. Fiktive Beispiele und mögliche Kennzahlen sind keine Ergebnisgarantie. Rechtliche, normative oder fachliche Anforderungen sind für den konkreten Betrieb aktuell und fachkundig zu prüfen.